


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


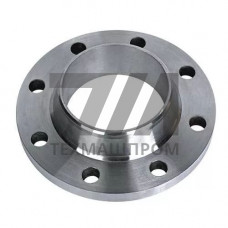
Фланец воротниковый из стали 08Х18Н10Т — соединительный элемент трубопроводной арматуры с коническим переходом от ступицы к плоскому уплотнительному торцу. Исполнение по ГОСТ 33259-2015 (аналог DIN 2633, тип 11 по EN 1092-1). Материал — аустенитная коррозионностойкая сталь 08Х18Н10Т (аналог AISI 321, 1.4541) с титановым стабилизированием. Воротниковая геометрия перераспределяет изгибающий момент от болтового затяга, снижая концентрацию напряжений в зоне сварного шва.
Воротниковый фланец 08Х18Н10Т отличается от плоского приварного наличием конической шейки высотой 20–100 мм в зависимости от DN. Переход «ступица — труба» выполняется с радиусом галтели, что обеспечивает плавное изменение жёсткости и повышает циклическую долговечность узла. Уплотнительная поверхность — исполнение B (выступ) или A (плоскость) по ГОСТ 33259-2015. Толщина стенки шейки соответствует толщине стенки присоединяемой трубы, что исключает краевой эффект при сварке.
Стабилизация титаном (Ti 5C) предотвращает межкристаллитную коррозию после сварки в интервале 450–850 C. Рабочая температура среды — от –196 C до +600 C. Предел текучести при 20 C — не менее 196 МПа, временное сопротивление — 490–610 МПа. Твёрдость — 140–180 HB.
| DN | Pу, бар | D наружный, мм | D болтовой окружности, мм | Число отверстий |
|---|---|---|---|---|
| 25 | 16 | 115 | 85 | 4 14 |
| 50 | 16 | 160 | 125 | 4 18 |
| 100 | 16 | 220 | 180 | 8 18 |
| 150 | 16 | 285 | 240 | 8 22 |
| 200 | 10 | 340 | 295 | 8 22 |
| 300 | 10 | 445 | 400 | 12 22 |
Фланцы воротниковые 08Х18Н10Т устанавливаются в технологических трубопроводах нефтегазопереработки, где требуется стойкость к сероводородсодержащим средам. В химическом производстве применяются в узлах ввода реагентов, на линиях азотной и уксусной кислоты, в реакторных блоках с температурой до 600 C. В энергетике — на паропроводах среднего давления, в системах подпитки парогенераторов, в обвязке теплообменников.
В пищевой и фармацевтической промышленности воротниковые фланцы из 08Х18Н10Т используются в CIP-мойках и стерилизуемых линиях, где важна коррозионная инертность и отсутствие выщелачивания. В криогенной технике — на трубопроводах жидкого кислорода и азота при температуре до –196 C. В судостроении — в системах забортной воды и топливоподачи.
Приварка воротникового фланца выполняется аргонодуговой сваркой неплавящимся электродом (TIG) с присадочной проволокой Св-07Х19Н10Б или Св-04Х19Н11М3. Предварительный подогрев не требуется. После сварки рекомендуется механическая обработка уплотнительной поверхности для обеспечения плоскостности не более 0,1 мм на 100 мм диаметра. Момент затяжки болтов класса 8.8 для DN 100 Pу 16 — 80–100 Нм, для DN 200 — 150–180 Нм. Прокладки — паронит, фторопласт, спирально-навитые с графитовым наполнителем.
Воротниковый имеет коническую шейку, которая плавно передаёт нагрузку от болтового соединения на трубу. Это снижает концентрацию напряжений в сварном шве и повышает усталостную прочность узла при циклических нагрузках и изгибающих моментах.
Сталь 08Х18Н10Т работоспособна от –196 C до +600 C. В интервале 450–850 C титановое стабилизирование предотвращает выделение карбидов хрома по границам зёрен, сохраняя стойкость к межкристаллитной коррозии.
Основной документ — ГОСТ 33259-2015, устанавливающий присоединительные размеры, исполнения уплотнительных поверхностей и ряды номинальных давлений. Для импортного оборудования применяется EN 1092-1 тип 11 или ASME B16.5.
Для стали 08Х18Н10Т термообработка после сварки не требуется при толщине стенки до 20 мм. Стабилизация титаном обеспечивает стойкость сварного соединения к МКК без дополнительного отжига. При толщине свыше 20 мм рекомендуется аустенизация при 1050–1100 C.