


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


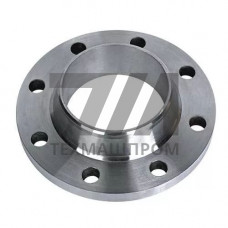
Фланец воротниковый нержавеющий ГОСТ 33259-2015 — это плоский приварной элемент трубопроводной арматуры с конической ступицей, предназначенный для формирования разъемных соединений на объектах с агрессивными средами. Конструкция воротникового фланца предусматривает плавный переход от стенки патрубка к присоединительной плоскости, что снижает концентрацию напряжений в зоне сварного шва и обеспечивает работоспособность при циклических нагрузках и температурных деформациях.
Норматив ГОСТ 33259-2015 устанавливает геометрические параметры, предельные отклонения и технические требования для фланцев арматуры, соединительных частей и трубопроводов на номинальное давление PN 0,10–20,0 МПа. Для исполнения из коррозионностойких сталей стандарт регламентирует типы 01 (с соединительным выступом) и 02 (с впадиной), а также исполнение под прокладку с шипом или пазом. Присоединительные размеры соответствуют рядам 1 и 2, что обеспечивает взаимозаменяемость с импортными аналогами по ISO 7005-1 и EN 1092-1.
Для изготовления воротниковых фланцев по ГОСТ 33259-2015 применяются коррозионностойкие стали аустенитного и аустенитно-ферритного классов. Наиболее распространенные марки:
Механические свойства фланцев из аустенитных сталей характеризуются пределом текучести не менее 196 МПа и относительным удлинением от 35 % при температуре 20 C. Рабочий диапазон температур ограничен областью стабильности аустенитной структуры: от криогенных значений до 600 C для низкоуглеродистых марок. При температурах 400–800 C необходимо учитывать склонность к карбидной коррозии, что требует применения стабилизированных марок или ограничения содержания углерода.
Воротниковый фланец отличается от плоского наличием конической ступицы, высота которой зависит от условного прохода и давления. Переход от ступицы к цилиндрической части выполняется с радиусом, что уменьшает концентрацию напряжений при изгибе. Толщина стенки ступицы выбирается из условия равнопрочности с присоединяемой трубой, а угол конусности составляет 7–15 в зависимости от типоразмера.
Уплотнительная поверхность типа «выступ-впадина» обеспечивает центрирование прокладки и повышает надежность соединения при вибрационных нагрузках. Для фланцев из нержавеющих сталей стандарт допускает применение прокладок из паронита, фторопласта, а также спирально-навитых прокладок с графитовым наполнителем. Шероховатость уплотнительной поверхности не должна превышать Ra 12,5 мкм для типа 01 и Ra 6,3 мкм для исполнения под металлические прокладки.
Воротниковые фланцы из коррозионностойких сталей востребованы в технологических линиях, где требуется демонтаж оборудования без разрезки трубопровода. Основные области применения:
Монтаж воротниковых фланцев выполняется стыковой сваркой с предварительной подготовкой кромок под полное проплавление. Контроль качества сварных соединений проводится методами радиографии или ультразвуковой дефектоскопии. Для толстостенных фланцев на высокие давления рекомендуется термообработка сварного шва для снятия остаточных напряжений.
| Условный проход DN, мм | Номинальное давление PN, МПа | Наружный диаметр, мм | Диаметр ступицы, мм | Число отверстий |
|---|---|---|---|---|
| 50 | 1,6 | 165 | 64 | 4 |
| 80 | 2,5 | 200 | 96 | 8 |
| 100 | 4,0 | 235 | 117 | 8 |
Каждый фланец воротниковый нержавеющий ГОСТ 33259-2015 маркируется методом ударной или лазерной маркировки с указанием условного прохода, номинального давления, марки стали и номера плавки. Для аустенитных сталей обязателен контроль содержания ферритной фазы в пределах 2–8 %, что обеспечивает стойкость к коррозионному растрескиванию. Приемочные испытания включают гидравлические испытания на герметичность, проверку геометрических параметров и при необходимости — контроль химического состава и механических свойств на образцах от партии.
Воротниковый фланец имеет коническую ступицу, которая приваривается встык к трубе. Это обеспечивает плавный переход сечения и снижает концентрацию напряжений, что позволяет применять его при более высоких давлениях и температурах по сравнению с плоским фланцем.
Для уплотнения соединений используются паронитовые прокладки для общепромышленных сред, фторопластовые — для агрессивных химических реагентов, а также спирально-навитые прокладки с графитовым наполнителем для высоких давлений и температур.
Стабилизированная сталь 12Х18Н10Т сохраняет работоспособность в диапазоне от –196 до +600 C. При длительной работе в интервале 400–800 C необходимо учитывать склонность к сигма-фазному охрупчиванию.
Используется ручная дуговая сварка покрытыми электродами, аргонодуговая сварка неплавящимся электродом и механизированная сварка в среде защитных газов. Для толстостенных фланцев обязателен многослойный шов с контролем качества.