


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


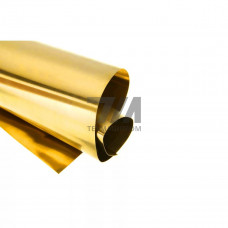
Фольга из золота марки ЗлСрМ37.5-10 — это прецизионный прокат на основе золота с легирующими добавками серебра и меди, выпускаемый по ГОСТ 7221-80. Состав сплава нормирован: содержание золота — 52,5 %, серебра — 37,5 %, меди — 10 %. Такая комбинация обеспечивает повышенную твёрдость и износостойкость по сравнению с чистым золотом, сохраняя при этом высокую коррозионную стойкость и стабильное электрическое сопротивление.
Материал поставляется в рулонах и листах толщиной от 0,005 до 0,5 мм. Допуск по толщине для тонких лент — 5 %, для более толстых — 3 %. Ширина полосы варьируется от 10 до 200 мм. Поверхность фольги — чистая, без расслоений, трещин и неметаллических включений, контролируется визуальным методом и на просвет.
Сплав ЗлСрМ37.5-10 относится к группе твёрдых припоев и контактных материалов. После деформационного упрочнения твёрдость достигает 140–180 HV, что позволяет использовать фольгу в узлах трения и скользящих контактах. Плотность сплава — около 15,5 г/см, температура солидуса — 780 C, ликвидуса — 850 C. Удельное электрическое сопротивление — 0,12–0,14 Оммм/м, что выше, чем у чистого золота, но обеспечивает стабильность при многократных циклах включения.
| Толщина, мм | Ширина, мм | Допуск по толщине, % | Состояние поставки | Типовое применение |
|---|---|---|---|---|
| 0,005–0,01 | 10–50 | 5 | Мягкое (отожжённое) | Мембраны, датчики давления |
| 0,02–0,05 | 20–100 | 5 | Твёрдое (нагартованное) | Контакты реле, пружинные элементы |
| 0,1–0,5 | 50–200 | 3 | Твёрдое или мягкое | Припойные прокладки, экраны |
Фольга ЗлСрМ37.5-10 востребована в производстве ответственных электротехнических и электронных компонентов, где требуется сочетание коррозионной стойкости и механической прочности. Основные направления использования:
В химическом машиностроении фольга применяется для футеровки уплотнительных поверхностей арматуры, работающей в агрессивных средах при температурах до 200 C. В ювелирной промышленности материал используется для декоративных вставок и лигатурных элементов, требующих повышенной упругости.
Фольга ЗлСрМ37.5-10 допускает штамповку, гибку и вырубку без образования трещин при радиусе гиба не менее двух толщин. Для пайки рекомендуется использовать флюсы на основе буры или активированные флюсы для благородных металлов. Сварка выполняется лазерным или контактным методом; при аргонодуговой сварке требуется контроль зоны термического влияния из-за склонности к росту зерна при перегреве выше 600 C.
Материал поставляется с защитным полимерным покрытием или на подложке из латунной фольги для предотвращения слипания витков. Хранение — в сухих отапливаемых помещениях при относительной влажности не более 60 %.
Стандартная ширина полосы — от 10 до 200 мм. Для толщин до 0,05 мм возможна резка на узкие ленты шириной от 3 мм по согласованию с производителем.
Легирование серебром и медью повышает твёрдость в 2–3 раза и увеличивает износостойкость, что критично для контактных групп. При этом снижается стоимость материала при сохранении коррозионной стойкости в большинстве сред.
Для толщин 0,005–0,05 мм допуск составляет 5 %, для диапазона 0,06–0,5 мм — 3 %. Разнотолщинность в пределах одного рулона не превышает половины допуска.
Да, сплав ЗлСрМ37.5-10 обладает хорошей растекаемостью и смачиваемостью по меди, никелю и ковару. Рекомендуемая температура пайки — 860–900 C в среде осушенного водорода или аргона.