


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


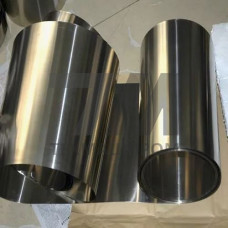
Фольга вольфрамовая ВИ-10 — это холоднокатаный листовой полуфабрикат из вольфрама высокой чистоты, легированного иттрием (до 1,0–1,5 % YO). Материал производится методом вакуумной плавки с последующей многоступенчатой прокаткой, что обеспечивает мелкозернистую рекристаллизованную структуру и стабильные механические свойства по всей площади полотна. В отличие от чистого вольфрама, марка ВИ-10 демонстрирует повышенную жаропрочность и сопротивление высокотемпературной ползучести, что делает её востребованной в узлах, работающих при температурах до 2400 C.
Вольфрамовая фольга ВИ-10 сочетает высокую плотность (19,2–19,3 г/см) с низким коэффициентом термического расширения (4,5 10 К). Легирование оксидом иттрия подавляет рост зёрен при нагреве, сохраняя пластичность после термоциклирования. Материал характеризуется высоким модулем упругости (410 ГПа) и пределом прочности при растяжении в диапазоне 900–1200 МПа в отожжённом состоянии. Толщина фольги варьируется от 0,02 до 0,5 мм, ширина полосы — до 300 мм.
| Параметр | Значение | Метод контроля | Условия испытания | Типичное применение |
|---|---|---|---|---|
| Плотность | 19,2–19,3 г/см | Гидростатическое взвешивание | 20 C | Теплоотводы |
| Предел прочности | 900–1200 МПа | Растяжение по ГОСТ 1497 | 20 C | Экраны вакуумных печей |
| Рабочая температура | до 2400 C | Термогравиметрия | Вакуум 10 мм рт. ст. | Нагреватели |
| Толщина | 0,02–0,5 мм | Микрометр | 20 C | Рентгеновские трубки |
Фольга ВИ-10 применяется в производстве высокотемпературных тепловых узлов и электрофизических установок. Основные направления использования:
Фольга ВИ-10 поставляется в рулонах или листах с обезжиренной поверхностью. Материал допускает лазерный раскрой и гидроабразивную резку без образования микротрещин. При гибке рекомендуется нагрев до 300–400 C для снижения риска расслоения. Сварка производится электронно-лучевым методом в вакууме или аргонодуговой сваркой неплавящимся электродом. Для пайки с медью и никелем применяются активные припои на основе палладия или титана.
Введение оксида иттрия в состав ВИ-10 повышает температуру рекристаллизации на 200–300 C по сравнению с вольфрамом марки ВА. Это обеспечивает стабильность геометрических размеров фольги при многократных циклах нагрев—охлаждение. Материал сохраняет ударную вязкость после длительной выдержки при 2000 C, что критично для сменных тепловых узлов. Дополнительным преимуществом является снижение скорости испарения в вакууме, что увеличивает ресурс работы нагревателей.
ВИ-10 легирована оксидом иттрия, что повышает жаропрочность и температуру рекристаллизации. ВА содержит кремний и алюминий, обеспечивая более высокую пластичность при комнатной температуре, но уступает ВИ-10 по сопротивлению ползучести при 2000 C.
В вакууме не выше 10 мм рт. ст. материал работает до 2400 C. В инертной среде (аргон, гелий) допустимая температура снижается до 2200 C из-за риска карбидообразования при контакте с остаточными газами.
Хранение в сухом отапливаемом помещении при влажности не более 60 % в упаковке производителя. Срок хранения не ограничен при соблюдении условий, исключающих механические повреждения и контакт с агрессивными средами.
Допускается электронно-лучевая сварка с молибденом, танталом и ниобием. Соединение с медью выполняется через промежуточный никелевый слой. Аргонодуговая сварка требует применения присадочного прутка из вольфрама ВИ-10.