


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


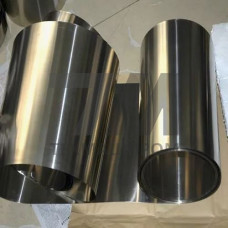
Фольга ВИ-20 — это прецизионный прокат из ванадиевого сплава, легированного титаном, с содержанием ванадия около 20 %. Материал относится к группе тугоплавких металлов и производится методом холодной прокатки с промежуточными вакуумными отжигами. В отличие от фольги из чистого ванадия, ВИ-20 обладает повышенной жаропрочностью и сопротивлением ползучести при температурах до 600 C, что определяет её использование в узлах, работающих в условиях высоких тепловых нагрузок.
Основу сплава ВИ-20 составляет ванадий (баланс), легирующими элементами выступают титан (18–22 %) и примеси: алюминий, кремний, железо, кислород, азот. Суммарное содержание газовых примесей не превышает 0,05 %, что достигается вакуумно-дуговым переплавом исходной шихты. Микроструктура фольги — мелкозернистая, рекристаллизованная, с размером зерна не более 10 мкм, что обеспечивает стабильность механических свойств по площади и толщине.
В состоянии поставки (мягкое, после отжига) фольга ВИ-20 демонстрирует предел прочности 450–550 МПа, предел текучести — 380–420 МПа, относительное удлинение — 18–25 %. Твёрдость по Виккерсу составляет 160–190 HV. При нагреве до 500 C прочностные характеристики снижаются не более чем на 30 %, что выгодно отличает сплав от алюминиевых и магниевых фольг, теряющих несущую способность уже при 200–300 C.
| Параметр | Толщина 0,05 мм | Толщина 0,1 мм | Толщина 0,2 мм | Метод контроля |
|---|---|---|---|---|
| Предел прочности, МПа | 480 | 500 | 520 | Испытание на разрыв |
| Относительное удлинение, % | 20 | 22 | 24 | ГОСТ 11701 |
| Шероховатость Ra, мкм | 0,4 | 0,4 | 0,6 | Профилометр |
| Плотность, г/см | 6,1 | 6,1 | 6,1 | Гидростатический |
Фольга ВИ-20 поставляется в рулонах с шириной полосы 50–200 мм, толщиной 0,02–0,5 мм. Допуск по толщине — 10 % для диапазона до 0,1 мм и 8 % для более толстых лент. Кромка проката — обрезная, без заусенцев, что исключает микронадрывы при последующей штамповке. Материал пригоден для резки на ленточных и гильотинных ножницах, а также для лазерного раскроя без образования грата.
Сплав ВИ-20 востребован в отраслях, где требуется сочетание лёгкости, жаропрочности и коррозионной стойкости в агрессивных средах:
Фольга ВИ-20 сохраняет работоспособность в вакууме до 800 C, на воздухе — до 500 C без существенного окисления. Материал устойчив к воздействию морской воды, растворов щелочей и разбавленных кислот. При температурах ниже –50 C не наблюдается охрупчивания, что позволяет использовать фольгу в криогенных системах. Сварка изделий из ВИ-20 выполняется аргонодуговым методом с присадочной проволокой того же состава; пайка — в вакуумных печах с использованием серебряных припоев.
Легирование титаном повышает жаропрочность и сопротивление ползучести: если чистый ванадий теряет прочность при 400 C, то ВИ-20 сохраняет несущую способность до 600 C. Дополнительно снижается склонность к водородному охрупчиванию.
Стандартный сортамент — от 0,02 до 0,5 мм. Для толщин до 0,1 мм допуск составляет 10 %, для более толстых лент — 8 %. Возможно изготовление нестандартных толщин по согласованию с производителем.
Материал режется без образования грата и термического разупрочнения кромки при использовании волоконных лазеров с мощностью 1–2 кВт. Рекомендуемая скорость реза для толщины 0,1 мм — 3–5 м/мин.
Да, перед аргонодуговой сваркой поверхность фольги необходимо обезжирить ацетоном и удалить оксидный слой травлением в смеси плавиковой и азотной кислот. Сварку следует выполнять в среде аргона высокой чистоты (не ниже 99,99 %).