


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


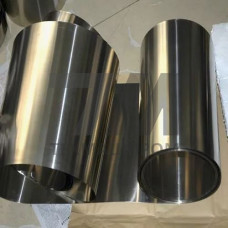
Фольга ВНЖ7-3 — тонколистовой полуфабрикат из дисперсионно-твердеющего никелевого сплава системы Ni–Cr–W–Al–Ti, легированного иттрием. Сплав относится к классу жаропрочных материалов, сохраняющих работоспособность при длительной эксплуатации в окислительных средах до 1100–1200 C. Фольга поставляется в холоднокатаном и термически обработанном состоянии с регламентированной разнотолщинностью и шероховатостью поверхности.
Ключевое отличие ВНЖ7-3 от рядовых никелевых сплавов — микролегирование иттрием, которое повышает адгезию защитного оксидного слоя и тормозит высокотемпературное окисление. Именно это свойство определяет применение фольги в узлах, где требуется сочетание жаростойкости и малой массы при сохранении прочностных характеристик после длительной наработки.
Фольга выпускается толщиной от 0,05 до 0,8 мм при ширине рулона до 400 мм. Механические свойства зависят от режима термической обработки: после закалки и старения материал приобретает дисперсионное упрочнение за счёт выделения фаз на основе -Ni(Al, Ti). Плотность сплава — около 8,4 г/см, что ниже, чем у кобальтовых жаропрочных аналогов.
| Параметр | Значение | Условие | Единица | Метод контроля |
|---|---|---|---|---|
| Толщина | 0,05–0,80 | холодная прокатка | мм | ГОСТ 6507 |
| Предел прочности | 900 | после старения | МПа | ГОСТ 1497 |
| Относительное удлинение | 12 | 20 C | % | ГОСТ 1497 |
| Рабочая температура | до 1200 | окислительная среда | C | испытания на жаростойкость |
| Плотность | 8,4 | 20 C | г/см | ГОСТ 8.024 |
Фольга ВНЖ7-3 востребована там, где требуется тонкостенный жаростойкий элемент, работающий в условиях термоциклирования и газовой коррозии:
Материал допускает штамповку, гибку, лазерную и электронно-лучевую сварку. При сварке в среде аргона формируется плотный шов без склонности к горячим трещинам благодаря регламентированному содержанию углерода и бора. Формовку рекомендуется проводить в отожжённом состоянии с последующим старением для восстановления прочности.
Обработка резанием тонколистовой фольги малоэффективна — предпочтительны гидроабразивная резка, электроэрозионная обработка и фотохимическое травление. Для повышения эрозионной стойкости поверхности применяют алитирование или нанесение жаростойких покрытий.
ВНЖ7-3 содержит иттрий, что улучшает жаростойкость и адгезию оксидной плёнки при 1100–1200 C, тогда как ВЖ98 ориентирован на более низкие рабочие температуры и иную систему легирования.
Старение выполняют при 750–850 C с выдержкой 4–8 ч в зависимости от толщины; режим подбирают для достижения максимума дисперсионного упрочнения без роста зерна.
Сварной шов работоспособен, но для восстановления прочностных свойств зоны термического влияния рекомендуется старение после сварки.
В отожжённом состоянии радиус гибки составляет 1,5–2 толщины листа; в упрочнённом состоянии требуется нагрев зоны деформации.