


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


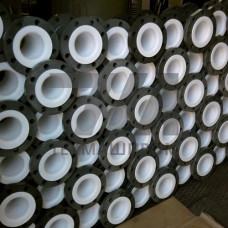
Футерованные трубы, выпускаемые по ТУ 1104-024-05773333-2008, представляют собой биметаллические изделия, в которых несущий металлический корпус защищён внутренним полимерным слоем. Технические условия регламентируют изготовление труб с футеровкой из полиэтилена низкого давления (ПНД), поливинилиденфторида (PVDF) и политетрафторэтилена (PTFE). Такая конструкция обеспечивает одновременное восприятие механических нагрузок стальным корпусом и химическую стойкость внутренней облицовки.
Металлическая основа выполняется из электросварных прямошовных или бесшовных труб по ГОСТ 10704, ГОСТ 8732, ГОСТ 9941. Внутренняя поверхность покрывается полимерным слоем толщиной от 1,5 до 4,0 мм в зависимости от диаметра и типа футеровки. Соединение полимера с металлом обеспечивается механическим замком и адгезионным подслоем, что предотвращает отслоение при температурных деформациях и гидравлических ударах.
| Наружный диаметр, мм | Толщина стенки, мм | Тип футеровки | Рабочее давление, МПа | Рабочая температура, C |
|---|---|---|---|---|
| 57 | 3,5 | ПНД | 1,6 | –40…+80 |
| 89 | 4,0 | PVDF | 1,6 | –40…+140 |
| 108 | 4,5 | PTFE | 1,6 | –60…+200 |
| 159 | 5,0 | ПНД | 1,0 | –40…+80 |
| 219 | 6,0 | PVDF | 1,0 | –40…+140 |
Трубы с внутренней футеровкой востребованы в системах транспортировки агрессивных сред, где применение нержавеющих сталей экономически нецелесообразно или недостаточно по коррозионной стойкости. Основные направления:
Соединение футерованных труб выполняется на фланцах по ГОСТ 12820 с уплотнением из фторопласта или паронита, либо сваркой с предварительной зачисткой кромок и последующей термообработкой стыка. Не допускается изгиб труб с футеровкой PTFE радиусом менее 5 диаметров. При гидравлических испытаниях давление не должно превышать 1,5 рабочего значения. Скорость потока абразивных сред ограничивается 2,5 м/с во избежание истирания полимерного слоя.
Для футеровки из политетрафторэтилена верхний предел рабочей температуры составляет +200 C. При кратковременных пиковых нагрузках допускается нагрев до +260 C без потери герметичности полимерного слоя.
Сварка металлического корпуса возможна, однако требует защиты внутреннего полимерного слоя от теплового воздействия. После сварки стык футеруется вставкой из листового полимера с термообработкой или механическим креплением.
Полиэтилен низкого давления неустойчив к концентрированной азотной кислоте, хлорсульфоновой кислоте и ароматическим углеводородам при температурах выше +60 C. Для таких сред применяется футеровка PVDF или PTFE.
Проводится визуальный осмотр внутренней поверхности, измерение толщины покрытия ультразвуковым толщиномером, а также испытание на электрическую сплошность слоя дефектоскопом высокого напряжения. Выявленные дефекты устраняются локальной наплавкой полимера.