


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


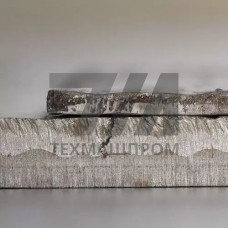
Футеровочные плиты VAUTID 100T — это биметаллический композит, в котором несущая основа из конструкционной стали (обычно S235JR или S355J2) плакирована слоем наплавленного металла с высоким содержанием карбидов хрома. Материал производится методом дуговой наплавки под флюсом, что обеспечивает металлургическую связь между подложкой и износостойким слоем. Толщина наплавки варьируется от 6 до 20 мм, доля карбидов в структуре достигает 30–40%, а твердость поверхности составляет 58–63 HRC.
В отличие от гомогенных износостойких сталей, плиты VAUTID 100T сочетают высокую поверхностную твердость с вязкой основой, что предотвращает хрупкое разрушение при ударных нагрузках. Наплавленный слой содержит первичные карбиды CrC в аустенитно-мартенситной матрице, что обеспечивает стабильную работу при температурах до 450 C. Материал поставляется в виде плоских листов, а также гнутых элементов и плит с отверстиями под крепеж.
Стандартный формат плит VAUTID 100T — прямоугольные листы размером до 3000 1500 мм. По запросу возможна резка по чертежам, включая криволинейные контуры, фаски и монтажные отверстия. Для повышения срока службы в условиях интенсивного абразивного воздействия наплавленная поверхность может иметь рифление — регулярный рисунок с шагом 15–25 мм, который дополнительно снижает скорость изнашивания за счет образования застойных зон абразива.
Биметаллическая структура позволяет выполнять приварку плит к несущим конструкциям без потери прочности соединения. Рекомендуемый способ монтажа — прерывистый сварной шов по периметру с шагом 100–150 мм, что компенсирует термические напряжения при нагреве до рабочих температур. Для криволинейных поверхностей применяются сегменты с радиусом гиба от 300 мм, изготавливаемые на листогибочном оборудовании до наплавки.
Плиты VAUTID 100T применяются в узлах, подверженных интенсивному абразивному и абразивно-ударному износу:
Материал эффективен при транспортировке материалов с абразивностью по Бонду до 25 кВтч/т, включая кварцевый песок, гранитный щебень, железную руду и цементный клинкер. При угле падения материала до 90 и крупности частиц до 200 мм плиты VAUTID 100T демонстрируют ресурс в 5–8 раз выше, чем у сталей Hardox 400 или 500.
| Параметр | Значение | Метод контроля | Типичный результат | Примечание |
|---|---|---|---|---|
| Твердость поверхности | 58–63 HRC | ГОСТ 9013 | 60 HRC | на глубине 2 мм от поверхности |
| Содержание карбидов | 30–40% | металлография | 35% | карбиды CrC |
| Химический состав наплавки | Cr 25–30%, C 4–6% | спектральный анализ | Cr 27%, C 5% | остальное — Fe |
| Максимальная рабочая температура | 450 C | термопары | — | кратковременно до 500 C |
| Толщина наплавленного слоя | 6–20 мм | ультразвук | 12 мм | допуск 1,5 мм |
| Прочность сцепления слоев | 250 МПа | испытание на отрыв | 280 МПа | разрушение по наплавке |
Выбор толщины наплавленного слоя определяется интенсивностью абразивного воздействия и требуемым ресурсом. Для бункеров и течек с умеренным износом достаточно слоя 6–8 мм, тогда как для загрузочных воронок дробилок и ковшей экскаваторов применяется наплавка 12–20 мм. При наличии ударных нагрузок с энергией более 15 Дж/см рекомендуется комбинировать плиты VAUTID 100T с эластичными футеровками или использовать материал с меньшей долей карбидов.
Монтаж плит производится сваркой низколегированными электродами типа Э-70Х5СМФ или аналогичными. При эксплуатации в условиях высоких температур (цементные печи, агломерационные машины) необходимо учитывать разницу коэффициентов термического расширения основы и наплавки — для компенсации применяются деформационные швы через каждые 500–600 мм длины футеровки.
Биметаллическая структура обеспечивает сочетание твердой поверхности (58–63 HRC) с вязкой основой из конструкционной стали. Литые плиты из высокохромистого чугуна имеют твердость до 65 HRC, но склонны к хрупкому разрушению при ударных нагрузках и сложны в монтаже из-за низкой свариваемости.
При транспортировке кварцевого песка с крупностью частиц до 5 мм ресурс составляет 8000–12000 часов. Для сравнения, сталь Hardox 450 в аналогичных условиях выдерживает 1500–2500 часов. Точный ресурс зависит от угла падения материала, скорости потока и абразивности.
Да, резка выполняется плазменной или абразивной резкой. Газовая резка не рекомендуется из-за перегрева наплавленного слоя и образования трещин в карбидной фазе. После резки необходимо удалить грат и зачистить кромки до основного металла для качественного сварного шва.
Каждая партия проходит ультразвуковой контроль толщины наплавленного слоя, измерение твердости по Роквеллу и металлографический анализ структуры. Дополнительно выполняется спектральный анализ химического состава наплавки на соответствие спецификации VAUTID 100T.