


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


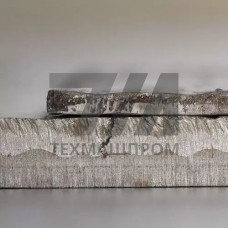
Футеровочные плиты VAUTID 150 — двухслойный биметаллический прокат немецкого производства, в котором износостойкий слой выполнен методом электродуговой наплавки порошковой проволокой на конструкционную подложку из низкоуглеродистой стали. Такая технология обеспечивает металлургическое сцепление наплавленного слоя с основой без клеевых прослоек и механического крепежа по всей площади листа. Плиты поставляются в виде листов и готовых фасонных элементов под конкретную геометрию защищаемой поверхности.
Наплавочный слой VAUTID 150 имеет гетерогенную структуру: матрица из легированной стали с равномерно распределёнными карбидами хрома и других карбидообразующих элементов. Объёмная доля карбидной фазы достигает 30–40 %, что определяет твёрдость 58–62 HRC по всему сечению рабочего слоя, а не только по поверхности. В отличие от цементованных и азотированных слоёв, твёрдость сохраняется при нагреве до 350–400 C и не деградирует при локальных ударных нагрузках. Толщина наплавки обычно составляет 4–10 мм, толщина подложки — 4–12 мм; суммарная толщина листа выбирается из ряда 8, 10, 12, 14, 16, 20 мм.
| Параметр | Значение | Метод контроля | Условия эксплуатации | Примечание |
|---|---|---|---|---|
| Твёрдость наплавленного слоя | 58–62 HRC | ГОСТ 9013 | абразивный износ | по всему сечению слоя |
| Толщина рабочего слоя | 4–10 мм | штангенциркуль | ударно-абразивный поток | допуск 0,5 мм |
| Толщина подложки | 4–12 мм | ГОСТ 19903 | монтаж на болтах или сварке | сталь S235/S355 |
| Максимальная рабочая температура | до 400 C | термопара | печи, сушила, горячие тракты | без потери твёрдости |
| Относительное удлинение подложки | 18–22 % | ГОСТ 1497 | гибка по радиусу | минимальный радиус — 300 мм |
Плиты VAUTID 150 крепятся к защищаемой поверхности электродуговой сваркой по контуру или точечно через подложку, а также болтовыми соединениями с потайными головками. При сварке наплавочный слой располагают со стороны износа, а сварной шов выполняют по подложке — это исключает растрескивание карбидной структуры. Для криволинейных поверхностей применяют гибку в вальцах с радиусом не менее 300 мм либо используют готовые сегменты. Стыковка листов выполняется с зазором 2–3 мм для компенсации температурного расширения при нагреве до 400 C.
В сравнении с листовой сталью 09Г2С и 10ХСНД наплавочный прокат VAUTID 150 обеспечивает ресурс в 8–15 раз выше при абразивном износе кварцевым песком и рудным материалом. В отличие от керамических футеровочных плит, биметаллический лист выдерживает ударные нагрузки и не скалывается при падении кусков породы массой до 50 кг. По сравнению с полиуретановыми и резиновыми футеровками VAUTID 150 сохраняет работоспособность при температуре выше 200 C и в условиях крупнокускового ударно-абразивного потока.
При перемещении дроблёной руды с крупностью куска до 300 мм ресурс составляет от 12 до 24 месяцев в зависимости от скорости потока и угла атаки. В течках с прямым ударом ресурс ниже, чем на наклонных поверхностях скольжения.
Плазменная и газовая резка допустимы, но кромку наплавочного слоя рекомендуется обрабатывать абразивным кругом для удаления зоны термического влияния. Резку ведут со стороны подложки, чтобы не выкрашивать карбиды.
Структура сохраняет твёрдость 58–62 HRC при нагреве до 400 C. Выше этой температуры начинается коагуляция карбидов и разупрочнение матрицы, поэтому для печей с рабочей температурой свыше 450 C применяют другие марки линейки VAUTID.
Оптимальный вариант — электродуговая сварка по контуру подложки электродами типа Э50А. При невозможности сварки применяют болты М12–М16 с потайной головкой и зенкованными отверстиями в наплавочном слое.