


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


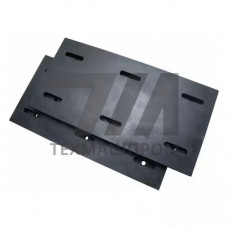
Габаритные износостойкие плиты, изготовленные по ТУ 38 305137-99, представляют собой крупноформатные листовые элементы, предназначенные для футеровки оборудования, работающего в условиях интенсивного абразивного, ударно-абразивного и эрозионного износа. Технические условия регламентируют производство плит толщиной от 6 до 120 мм с габаритными размерами, достигающими 3000 6000 мм, что позволяет минимизировать количество сварных швов и стыков при монтаже футеровки.
Материал плит — высокоуглеродистая легированная сталь с содержанием хрома 12–18%, формирующая в структуре карбиды хрома типа MC. Твердость поверхности составляет 45–62 HRC в зависимости от марки стали и режима термической обработки. В отличие от наплавляемых покрытий, габаритные плиты не имеют зоны термического влияния и обеспечивают равномерную износостойкость по всей площади и сечению.
Плиты по ТУ 38 305137-99 изготавливаются методом прокатки с последующей закалкой и низким отпуском. Для повышения эксплуатационных характеристик применяется контролируемая прокатка с ускоренным охлаждением, обеспечивающая получение мелкозернистой структуры с равномерным распределением карбидной фазы. Механические свойства контролируются на образцах, отобранных от каждого листа, с фиксацией результатов в сертификате качества.
Поставка осуществляется в виде листов с обработанными кромками или с предварительно выполненными отверстиями под крепеж. Для соединения плит между собой и с несущими конструкциями применяется сварка электродами с аустенитным покрытием или механическое крепление с использованием высокопрочных болтов класса прочности 10.9.
Ключевым параметром габаритных износостойких плит является соотношение твердости и ударной вязкости. Для условий преимущественно абразивного изнашивания без значительных ударных нагрузок применяются плиты с твердостью 55–62 HRC. При наличии ударного воздействия, характерного для дробилок и грохотов, используются плиты с твердостью 45–52 HRC, обладающие повышенной трещиностойкостью.
Рабочая температура эксплуатации ограничена диапазоном от –40 до +300 C. При нагреве свыше 250 C происходит отпуск мартенситной структуры с падением твердости, поэтому для высокотемпературных применений требуется дополнительное согласование режимов.
| Толщина, мм | Твердость, HRC | Ударная вязкость, Дж/см | Макс. габарит, мм | Типовое применение |
|---|---|---|---|---|
| 6–12 | 50–58 | 15–25 | 3000 6000 | Бункеры, течки, желоба |
| 16–30 | 45–55 | 20–35 | 2500 6000 | Ковши экскаваторов, кузова самосвалов |
| 40–80 | 42–52 | 25–40 | 2000 4000 | Футеровка дробилок, мельниц |
Габаритные износостойкие плиты ТУ 38 305137-99 востребованы в сегментах промышленности, где отказ футеровки приводит к внеплановым простоям технологических линий:
Крупный формат плит позволяет сократить протяженность сварных швов на 30–40% по сравнению с футеровкой из стандартных листов. При монтаже на криволинейные поверхности применяется предварительная гибка на листогибочном оборудовании с радиусом не менее 8–10 толщин плиты. Резка выполняется плазменным или гидроабразивным методом; газовая резка не рекомендуется из-за образования закалочных трещин в кромочной зоне.
Для крепления к несущим конструкциям из углеродистой стали применяются приварные шпильки или болтовые соединения с потайной головкой. При футеровке вибрационных грохотов и дробилок рекомендуется комбинированное крепление: болтовое в центральной зоне и сварное по периметру для исклющения вибрационного ослабления.
Плиты имеют равномерную твердость по всей площади и толщине без зон термического влияния, свойственных наплавке. Это исключает локальное выкрашивание и обеспечивает прогнозируемый ресурс футеровки.
По ТУ 38 305137-99 изготавливаются плиты толщиной до 120 мм. Для сверхтолстых футеровок, работающих в условиях высоких ударных нагрузок, применяются плиты 80–120 мм с пониженной твердостью 40–48 HRC.
Сварка выполняется аустенитными электродами с предварительным подогревом до 150–200 C. Зона шва будет иметь пониженную твердость, поэтому стыки рекомендуется располагать в зонах минимального абразивного воздействия.
При транспортировке железной руды с крупностью до 300 мм ресурс плит толщиной 20–30 мм составляет 8–14 месяцев в зависимости от скорости потока и угла наклона желоба. Для сравнения, сталь 09Г2С в аналогичных условиях выходит из строя за 1–2 месяца.