


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


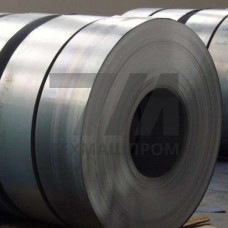
Горячекатаная лента из стали БСт4 — востребованная позиция металлопроката, применяемая в производствах, где требуется сочетание достаточной прочности с технологичностью при холодной штамповке и гибке. Материал относится к группе углеродистых сталей обыкновенного качества, поставляется в состоянии после горячей прокатки и соответствует требованиям ГОСТ 380 и профильным стандартам на сортамент. Ключевое отличие ленты БСт4 от аналогов из стали Ст3 — повышенное содержание углерода, что обеспечивает более высокие значения временного сопротивления разрыву при незначительном снижении пластичности.
Сталь БСт4 — кипящая или полуспокойная разновидность с нормируемым содержанием углерода в пределах 0,18–0,27 %. Легирующих элементов в составе нет, что определяет умеренную стоимость проката и хорошую свариваемость. Механические показатели горячекатаной ленты БСт4 регламентируются для толщин до 20 мм и зависят от направления прокатки. Предел текучести материала составляет не менее 255 МПа, временное сопротивление разрыву — 410–540 МПа, относительное удлинение — не менее 23 %. Ударная вязкость KCU при температуре +20 C — не ниже 29 Дж/см.
| Толщина, мм | Ширина, мм | Временное сопротивление, МПа | Предел текучести, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| 2,0 | 100–600 | 410–540 | 255 | 23 |
| 3,0 | 100–600 | 410–530 | 255 | 24 |
| 4,0 | 150–600 | 400–520 | 245 | 24 |
Горячекатаная лента БСт4 хорошо поддается резке на гильотинах и дисковых ножницах, допускает гибку с радиусом не менее 1,5 толщины без образования трещин на кромках. При необходимости холодной деформации с высокой степенью обжатия рекомендуется предварительный отжиг для снятия внутренних напряжений. Сварка выполняется всеми видами дуговой сварки без ограничений: ручной электродами типа Э42, автоматической под флюсом и в среде CO. Для ответственных сварных узлов, работающих при знакопеременных нагрузках, применяют подогрев до 100–150 C.
Лента БСт4 используется при изготовлении деталей, не требующих последующей термической обработки, но испытывающих статические нагрузки. Основные направления потребления:
Рабочий диапазон температур для конструкций из ленты БСт4 ограничен значениями от –20 C до +300 C. При пониженных температурах возможно охрупчивание материала, поэтому для северных регионов предпочтительна поставка стали с гарантированной ударной вязкостью при –20 C. Материал не предназначен для работы в агрессивных средах без защитных покрытий — при атмосферной коррозии требуется окрашивание или цинкование. Допустимая нагрузка при растяжении рассчитывается с коэффициентом запаса не менее 1,5 от предела текучести.
Повышенным содержанием углерода (0,18–0,27 % против 0,14–0,22 %), что обеспечивает более высокий предел прочности — 410–540 МПа против 370–490 МПа у Ст3. При этом пластичность и свариваемость остаются на приемлемом уровне.
Стандартный сортамент включает толщины от 1,2 до 12 мм при ширине от 20 до 600 мм. Наиболее распространены толщины 2–6 мм, используемые для штамповки и производства труб.
В состоянии поставки — нет, прокат используется после горячей прокатки. При необходимости повышения пластичности для глубокой вытяжки выполняется низкий отжиг при 680–720 C с последующим медленным охлаждением.
Все основные виды: ручная дуговая, полуавтоматическая в среде CO, аргонодуговая и контактная точечная. Для толстых сечений рекомендуется предварительный подогрев до 100–150 C для предотвращения трещин.