


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


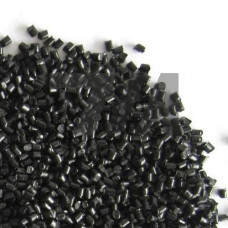
Графитонаполненный полиамид по ГОСТ 17648-83 — это группа литьевых композиций на основе полиамида 6 (ПА-6) и полиамида 66 (ПА-66), в состав которых введен мелкодисперсный графит в качестве твердой смазки. Стандарт регламентирует несколько марок материала, различающихся содержанием графита и, соответственно, трибологическими и прочностными характеристиками. В отличие от ненаполненного полиамида, графитонаполненные композиции демонстрируют пониженный коэффициент трения в паре со сталью, повышенную износостойкость при работе без внешней смазки и улучшенную теплопроводность, что снижает температуру в зоне контакта.
Введение графита в полиамидную матрицу изменяет механизм трения: на поверхности контртела формируется тонкая переносная пленка, предотвращающая схватывание и задиры. Это делает материал пригодным для изготовления подшипников скольжения, втулок, шкивов, роликов и других деталей, работающих в условиях сухого трения или ограниченной смазки. По сравнению с бронзовыми втулками, графитонаполненный полиамид обеспечивает меньшую массу узла, устойчивость к абразивному изнашиванию и способность демпфировать вибрации.
Стандарт устанавливает несколько марок графитонаполненного полиамида, различающихся по массовой доле графита и типу базового полимера. Наиболее распространенные композиции:
Графит вводится в полимерную матрицу на стадии компаундирования, что обеспечивает равномерное распределение частиц размером 5–50 мкм. Материал поставляется в виде гранул для литья под давлением, реже — в виде экструзионных заготовок для механической обработки.
Графитонаполненный полиамид сохраняет высокую прочность, характерную для ненаполненного ПА-6, при этом приобретает улучшенные антифрикционные свойства. Ключевые показатели композиции с 3% графита:
Водопоглощение материала составляет 1,5–2,5% при 24-часовом выдерживании в воде, что необходимо учитывать при проектировании деталей с жесткими допусками. Для стабилизации размеров рекомендуется проводить термообработку отливок в масле при 120–140 C.
| Марка | Содержание графита, % | Прочность при растяжении, МПа | Коэффициент трения | Теплостойкость, C |
|---|---|---|---|---|
| ПА-6-Г-1 | 1 | 70–75 | 0,18–0,22 | 70 |
| ПА-6-Г-3 | 3 | 60–70 | 0,12–0,18 | 80 |
| ПА-6-Г-5 | 5 | 55–65 | 0,10–0,15 | 80 |
Графитонаполненный полиамид ГОСТ 17648-83 востребован в узлах, где традиционные металлические пары трения требуют постоянной смазки или быстро изнашиваются. Основные области применения:
Материал эффективно работает в средах с повышенной влажностью, в контакте с морской водой, щелочными растворами и углеводородами. Благодаря низкой теплопроводности графитонаполненный полиамид применяется также для теплоизолирующих вставок в криогенной технике и холодильном оборудовании.
Литье под давлением графитонаполненного полиамида требует предварительной сушки гранул при 80–90 C в течение 3–4 часов для предотвращения дефектов от влаги. Температура расплава поддерживается в диапазоне 230–260 C для ПА-6 и 260–290 C для ПА-66. Температура формы — 60–80 C, что обеспечивает кристаллизацию и стабильность размеров. Усадка материала составляет 1,5–2,0%, что выше, чем у ненаполненного полиамида, и требует корректировки размеров формообразующих полостей.
Механическая обработка графитонаполненного полиамида (точение, фрезерование, сверление) выполняется твердосплавным инструментом с охлаждением. Материал хорошо поддается обработке, не образует заусенцев и не требует последующей доводки поверхности.
Введение графита снижает коэффициент трения с 0,3–0,4 до 0,10–0,18 и повышает износостойкость при работе без смазки. При этом прочность при растяжении снижается на 10–15%, а водопоглощение несколько уменьшается.
Стандарт устанавливает марки ПА-6-Г-1, ПА-6-Г-3, ПА-6-Г-5 и аналогичные композиции на основе полиамида 66, различающиеся содержанием графита от 1 до 5%.
Длительная рабочая температура составляет от –40 до +80 C. Кратковременно материал выдерживает нагрев до +120 C без потери механических свойств.
Материал предназначен для работы в режиме самосмазывания. При высоких скоростях скольжения допускается применение консистентных смазок на литиевой основе для дополнительного снижения температуры.