


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


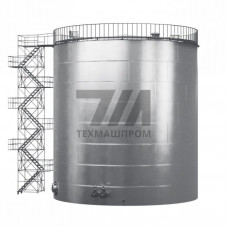
Химические резервуары из стали 09Г2С-14 — это ёмкостное оборудование, изготовленное из низколегированной конструкционной стали марки 09Г2С в состоянии поставки после нормализации (категория 14 по ГОСТ 19281). Марка относится к классу кремнемарганцовистых сталей, содержит 0,09 % углерода, 1,5–1,7 % марганца и до 0,8 % кремния. Категория 14 гарантирует ударную вязкость KV при температуре –40 C не ниже 29 Дж/см, что определяет применимость резервуаров в климатических зонах с расчётной температурой до –40 C.
Сталь 09Г2С-14 поставляется по ГОСТ 19281-2014 и ГОСТ 5520-2017 (для сосудов, работающих под давлением). Предел текучести при 20 C — не менее 325 МПа для листа толщиной до 20 мм, временное сопротивление — 470–590 МПа. Относительное удлинение — не менее 21 %. Категория 14 подтверждает проведение испытаний на ударный изгиб при –40 C по типу образцов KCU. Свариваемость — удовлетворительная без предварительного подогрева при толщине стенки до 30 мм; при больших толщинах рекомендуется подогрев до 100–150 C.
Химические резервуары из 09Г2С-14 изготавливают методом вальцовки обечаек с последующей продольной и кольцевой сваркой. Применяются следующие технологии:
Толщина стенки рассчитывается по ГОСТ 34233.2 с учётом прибавки на коррозию. Для агрессивных сред применяют внутреннее антикоррозионное покрытие или футеровку.
| Параметр | Значение 1 | Значение 2 | Значение 3 | Значение 4 |
|---|---|---|---|---|
| Номинальный объём, м | 5 | 25 | 100 | 200 |
| Диаметр, мм | 1800 | 2600 | 3400 | 4000 |
| Толщина стенки, мм | 6 | 10 | 14 | 18 |
| Рабочее давление, МПа | 0,6 | 1,0 | 1,6 | 1,6 |
| Температура эксплуатации, C | –40…+200 | –40…+200 | –40…+200 | –40…+200 |
Резервуары из 09Г2С-14 востребованы в следующих отраслях:
Сталь 09Г2С-14 не предназначена для сред с высокой коррозионной активностью без защитного покрытия. При контакте с сероводородсодержащими средами требуется ограничение твёрдости сварного шва до 22 HRC во избежание сульфидного растрескивания под напряжением. Для эксплуатации при температуре ниже –40 C необходимо применение сталей категории 15–17 с гарантированной ударной вязкостью при –60 C и ниже.
Категория 14 по ГОСТ 19281 гарантирует ударную вязкость KCU не менее 29 Дж/см при температуре –40 C, что подтверждает пригодность стали для эксплуатации в холодных климатических зонах.
Допускаются нефтепродукты, пластовые воды, растворы солей, щелочей и слабых кислот при условии нанесения антикоррозионного покрытия. Сильные минеральные кислоты требуют футеровки или применения нержавеющих сталей.
Расчёт выполняется по ГОСТ 34233.2 с учётом расчётного давления, диаметра, допускаемого напряжения и прибавки на коррозию. Для атмосферных резервуаров применяется ГОСТ 31385.
При толщине стенки до 30 мм сварка выполняется без предварительного подогрева. Для толщин свыше 30 мм рекомендуется подогрев до 100–150 C и последующая нормализация для снятия остаточных напряжений.