


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


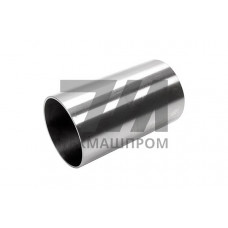
Хонингованные трубы из стали C45E (1.1191, аналог 45) — это прецизионные изделия, полученные путём холодной деформации (раскатки) с последующей финишной абразивной обработкой внутренней поверхности. Материал C45E представляет собой среднеуглеродистую качественную конструкционную сталь с содержанием углерода 0,42–0,50 %, что обеспечивает высокую прочность после термообработки и достаточную обрабатываемость резанием. В отличие от горячекатаных труб, хонингование формирует внутренний канал с шероховатостью Ra 0,2–0,4 мкм и допуском по внутреннему диаметру H8–H9, что критично для гидроцилиндров, пневмоцилиндров и направляющих узлов.
Хонингованные трубы C45E поставляются в диапазоне внутренних диаметров от 30 до 250 мм при толщине стенки 2,5–30 мм. Прямолинейность оси нормируется на уровне 0,3–0,5 мм на 1 м длины. Внутренняя поверхность не имеет следов сварного шва, окалины и рисок, поскольку хонингование удаляет дефектный слой после раскатки. Наружная поверхность может быть как необработанной (чёрной), так и обточенной или полированной в зависимости от требований к монтажу.
Ключевые параметры:
Основное назначение хонингованных труб C45E — изготовление гильз и корпусов гидроцилиндров, работающих при давлении до 25 МПа. В пневматических системах такие трубы используются для цилиндров с ходом поршня до 3000 мм, где важна стабильность зазора между поршнем и зеркалом. В станкостроении трубы C45E применяются как направляющие скольжения для кареток и суппортов, а также как шпиндельные гильзы. В тяжёлом машиностроении — для телескопических цилиндров экскаваторов, подъёмников и прессового оборудования.
Дополнительные области:
Трубы C45E выпускаются по EN 10305-2 (холоднотянутые) и EN 10216-1 (бесшовные горячекатаные с последующей хонинговкой). Химический состав регламентирован EN 10083-2. Возможны поставки с сертификатом 3.1 по EN 10204. Для ответственных гидросистем применяется ультразвуковой контроль внутреннего канала на отсутствие расслоений и неметаллических включений.
| Внутренний диаметр, мм | Толщина стенки, мм | Допуск внутреннего диаметра | Шероховатость Ra, мкм | Кривизна на 1 м, мм |
|---|---|---|---|---|
| 40 | 5 | H8 | 0,2–0,3 | 0,3 |
| 63 | 7,5 | H8 | 0,2–0,4 | 0,4 |
| 100 | 10 | H9 | 0,3–0,4 | 0,5 |
| 160 | 16 | H9 | 0,3–0,4 | 0,5 |
| 200 | 20 | H9 | 0,4 | 0,6 |
Сталь C45E склонна к образованию трещин при закалке, поэтому при изготовлении штоков и гильз с поверхностным упрочнением применяют индукционную закалку ТВЧ с последующим низким отпуском. Хонингование выполняется на вертикальных или горизонтальных станках алмазными брусками зернистостью 10–20 мкм. После хонингования внутренний канал промывается и консервируется маслом И-20А или аналогом. Резка труб в размер производится отрезными станками с СОЖ; сварка не рекомендуется из-за склонности к закалочным трещинам, но допускается с предварительным и сопутствующим подогревом до 200–250 C.
Хонингование обеспечивает более низкую шероховатость (Ra 0,2–0,4 мкм против Ra 0,8–1,6 мкм) и исправляет геометрические отклонения после раскатки, что критично для уплотнений гидроцилиндров.
Да, при рабочем давлении до 16–20 МПа и умеренных скоростях скольжения. Для давлений выше 25 МПа рекомендуется закалка ТВЧ внутренней поверхности до 45–50 HRC.
Стандартно H8–H9 по ISO 286. Для прецизионных пар трения возможно достижение H7 при дополнительной доводке.
Сварка ограниченно применима из-за углеродного эквивалента около 0,5 %. Требуется подогрев 200–250 C и последующая термообработка для снятия напряжений.