


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


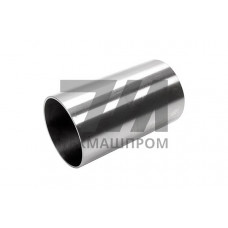
Хонингованные трубы, изготовленные по стандарту EN 10305-1, представляют собой холоднотянутые бесшовные прецизионные трубы с последующей механической обработкой внутренней поверхности методом хонингования. Данный стандарт регламентирует технические условия поставки стальных труб точного сечения, применяемых в гидравлических и пневматических системах, где критически важны стабильность внутреннего диаметра, низкая шероховатость и высокая износостойкость рабочей поверхности.
Ключевое отличие хонингованных труб EN 10305-1 от труб общего назначения — гарантированные допуски на внутренний диаметр (класс точности H8, H9, H10) и параметр шероховатости Ra, который после финишной обработки не превышает 0,4 мкм. Это достигается за счет применения хонинговальных головок с абразивными брусками, обеспечивающими перекрестную сетку рисок на внутренней поверхности, что способствует удержанию масляной пленки и снижению коэффициента трения в паре с уплотнениями и штоком.
По EN 10305-1 хонингованные трубы поставляются из конструкционных нелегированных и легированных сталей с гарантированными механическими свойствами. Наиболее распространенные марки:
Стандарт также регламентирует химический состав, допустимое содержание серы и фосфора, а также требования к макро- и микроструктуре. Трубы проходят 100% контроль герметичности и при необходимости — ультразвуковой контроль сплошности материала.
Хонингованные трубы EN 10305-1 выпускаются с наружным диаметром от 20 до 300 мм и толщиной стенки от 2 до 40 мм. Внутренний диаметр после хонингования выдерживается в пределах допусков H8–H10, что обеспечивает сопряжение с поршнем без дополнительной расточки. Отклонение от круглости не превышает 0,02 мм, а прямолинейность — 0,5 мм на 1000 мм длины.
| Наружный диаметр, мм | Толщина стенки, мм | Допуск на ID | Шероховатость Ra, мкм | Марка стали |
|---|---|---|---|---|
| 40 | 5 | H8 | 0,3 | E235 |
| 63 | 8 | H9 | 0,4 | E355 |
| 100 | 12 | H8 | 0,2 | C45E |
| 160 | 20 | H10 | 0,4 | 25CrMo4 |
Хонингованные трубы EN 10305-1 являются базовым компонентом для производства гидравлических цилиндров различного назначения. Они используются в качестве гильз цилиндров, внутри которых перемещается поршень с уплотнениями. Основные области применения:
Рабочее давление в системах с хонингованными трубами EN 10305-1 достигает 25–35 МПа, что требует высокой точности сопряжения и минимального зазора между поршнем и стенкой. Допустимая овальность и конусность внутреннего канала обеспечивают равномерное распределение нагрузки на уплотнительные элементы и предотвращают выдавливание манжет при циклических нагрузках.
Хонингование выполняется на вертикальных или горизонтальных станках с использованием абразивных брусков на керамической или алмазной связке. Режимы резания подбираются таким образом, чтобы обеспечить съем припуска 0,05–0,15 мм на диаметр при сохранении структуры поверхностного слоя без прижогов и микротрещин. После хонингования трубы проходят промывку и консервацию, защищающую поверхность от коррозии при транспортировке и хранении.
Для повышения износостойкости внутренней поверхности может применяться дополнительная операция — раскатывание (дорнование), которая упрочняет поверхностный слой и снижает шероховатость до Ra 0,1 мкм. Однако базовое исполнение по EN 10305-1 предполагает именно хонингование как финишную операцию, обеспечивающую стабильные геометрические характеристики по всей длине трубы.
Каждая партия хонингованных труб EN 10305-1 сопровождается сертификатом качества, подтверждающим соответствие химического состава, механических свойств и геометрических параметров требованиям стандарта. Приемочный контроль включает:
По запросу заказчика возможна поставка труб с дополнительной обработкой торцов — фасками под сварку или резьбовыми отверстиями для крепления крышек цилиндров. Это позволяет интегрировать хонингованные трубы в сборочные единицы без дополнительной механической обработки на предприятии потребителя.
Стандарт предусматривает классы точности H8, H9 и H10. Для гидроцилиндров общего назначения применяется H9, для высоконагруженных систем с повышенными требованиями к герметичности — H8.
Хонингование обеспечивает более низкую шероховатость (Ra 0,2–0,4 мкм против Ra 1,6–3,2 мкм после расточки) и перекрестную текстуру поверхности, улучшающую смачиваемость и износостойкость.
Да, внутренняя поверхность готова к монтажу уплотнений. Требуется только обработка торцов под конкретную конструкцию цилиндра — сварка, резьба или фланцевое соединение.
Стандартная мера длины — 6–12 метров. Возможна порезка в размер заказчика с допуском 1 мм и снятием фасок под последующую сварку.