


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


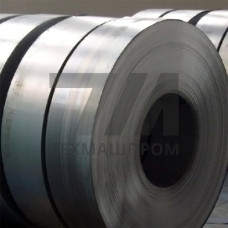
Инструментальная лента У10А — холоднокатаная лента из углеродистой инструментальной стали, легированной повышенным содержанием углерода (0,95–1,04 %). Материал относится к группе сталей для режущего и мерительного инструмента, отличается высокой твёрдостью после закалки и износостойкостью в условиях абразивного воздействия. Лента У10А поставляется в отожжённом или низкоотпущенном состоянии, что обеспечивает обрабатываемость резанием при изготовлении деталей с последующей термической обработкой.
Сталь У10А — качественная инструментальная углеродистая, выплавленная с пониженным содержанием вредных примесей (серы не более 0,020 %, фосфора не более 0,030 %). После отжига структура представляет собой зернистый перлит с равномерно распределёнными карбидами, что обеспечивает стабильность геометрических размеров при последующей закалке. Твёрдость ленты в состоянии поставки — не более 187 HB, после закалки от 760–780 C с охлаждением в воде достигает 62–64 HRC.
Лента производится методом холодной прокатки с последующей термической обработкой в проходных печах. Точность геометрии соответствует классам точности по толщине и ширине, регламентированным нормативной документацией на сортамент. Кромки могут поставляться обрезными или необрезными — в зависимости от назначения и требований заказчика.
Инструментальная лента У10А выпускается в диапазоне толщин от 0,1 до 3,0 мм и шириной от 5 до 200 мм. Предел прочности при растяжении в отожжённом состоянии составляет 590–690 МПа, относительное удлинение — не менее 15 %. После закалки и низкого отпуска твёрдость достигает 58–62 HRC, что обеспечивает режущую кромку с высокой стойкостью к смятию.
| Толщина, мм | Ширина, мм | Состояние поставки | Твёрдость | Типовое применение |
|---|---|---|---|---|
| 0,1–0,3 | 5–50 | Отожжённое | 187 HB | Пружины точной механики |
| 0,4–0,8 | 10–100 | Отожжённое | 187 HB | Ножи для бумагорезальных машин |
| 1,0–2,0 | 20–150 | Низкоотпущенное | 207 HB | Штамповый инструмент |
| 2,5–3,0 | 50–200 | Отожжённое | 187 HB | Направляющие планки |
Оптимальный режим закалки ленты У10А включает нагрев до 760–780 C с выдержкой, достаточной для полной аустенитизации, и охлаждение в воде или 5–10 % водном растворе поваренной соли. После закалки обязателен низкий отпуск при 150–180 C для снятия внутренних напряжений и повышения вязкости без существенного снижения твёрдости. Для деталей, работающих на изгиб, рекомендуется отпуск при 200–250 C, что снижает твёрдость до 56–58 HRC, но увеличивает упругие свойства.
При нагреве под закалку необходимо исключить обезуглероживание поверхности — рекомендуется применение защитной атмосферы или нанесение противокарбюризационных покрытий. Глубина обезуглероженного слоя не должна превышать 0,1 мм для лент толщиной до 1,0 мм.
Инструментальная лента У10А востребована в производстве изделий, требующих сочетания высокой твёрдости поверхности и достаточной упругости основы:
В станкостроении лента применяется для изготовления направляющих скольжения и фрикционных накладок тормозных устройств. В текстильной промышленности из У10А производят берда ткацких станков и иглы вязального оборудования. Для электротехнической отрасли изготавливают контактные пружины коммутационных аппаратов, работающих при циклических нагрузках до 10 циклов.
При заказе инструментальной ленты У10А необходимо указывать толщину, ширину, класс точности, вид кромки и состояние поставки. Контроль качества включает проверку химического состава спектральным методом, твёрдости по Бринеллю или Роквеллу, а также испытания на изгиб для оценки пластичности. Допуск по толщине для лент высокой точности составляет 0,02 мм при толщине до 0,5 мм и 0,03 мм для толщин 0,5–1,0 мм.
Сертификат качества должен содержать данные о плавке, результатах механических испытаний и термической обработки. Для ответственных применений рекомендуется запрашивать контроль макроструктуры на отсутствие расслоений и инородных включений.
У10А — качественная сталь с пониженным содержанием серы и фосфора (не более 0,020 % и 0,030 % соответственно), что обеспечивает меньшую анизотропию свойств и более стабильное поведение при закалке. Сталь У10 обычной выплавки допускает большее содержание вредных примесей, что может приводить к трещинообразованию при резком охлаждении.
После закалки от 760–780 C в воде и низкого отпуска при 150–180 C твёрдость ленты У10А составляет 58–62 HRC. Максимальная твёрдость 62–64 HRC достигается без отпуска, однако такая структура характеризуется повышенной хрупкостью и склонностью к выкрашиванию режущей кромки.
Сталь У10А относится к ограниченно свариваемым материалам из-за высокого содержания углерода. Сварка возможна с предварительным подогревом до 250–350 C и последующим высоким отпуском, однако в зоне шва образуются закалочные структуры с пониженной пластичностью. Для ответственных соединений рекомендуется использовать механические соединения или пайку твёрдыми припоями.
Лента поставляется с консервационной смазкой и должна храниться в сухом отапливаемом помещении при относительной влажности не более 60 %. Срок хранения без переконсервации — 12 месяцев. При длительном хранении рекомендуется периодический осмотр и обновление смазочного слоя.