


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


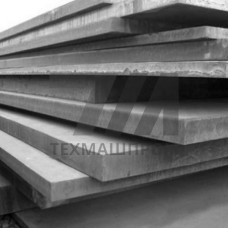
Инструментальная плита из стали 05Х12Н6Д2МФСГТ — это заготовка прямоугольного сечения, предназначенная для изготовления деталей пресс-форм, штампов и технологической оснастки, работающей в условиях интенсивных механических нагрузок. Материал относится к группе мартенситно-стареющих сталей с карбидным упрочнением, что обеспечивает сочетание высокой твёрдости, вязкости и стабильности размеров после термической обработки.
Химический состав 05Х12Н6Д2МФСГТ легирован хромом (11,5–13,0 %), никелем (5,0–6,5 %), медью (1,5–2,0 %), молибденом, ванадием и титаном. Такая система легирования формирует структуру отпущенного мартенсита с дисперсными карбонитридными фазами. После закалки и отпуска плита приобретает твёрдость 48–54 HRC, при этом сохраняется ударная вязкость не менее 0,4 МДж/м. Материал демонстрирует минимальную деформацию при термообработке — изменение геометрии не превышает 0,1 % на 100 мм длины, что критично для чистовых плит с высокой точностью обработки.
Сталь 05Х12Н6Д2МФСГТ поставляется в виде плит толщиной от 20 до 150 мм, шириной до 600 мм и длиной до 2000 мм. Заготовки проходят предварительную термическую обработку до твёрдости 241–285 HB, что обеспечивает хорошую обрабатываемость резанием на станках с ЧПУ. После механической обработки плита подвергается окончательной закалке от 980–1020 C с последующим отпуском при 540–580 C. Допустимая рабочая температура материала — до 400 C, что позволяет применять его в процессах литья под давлением алюминиевых сплавов и горячей штамповки.
Ключевым преимуществом плит из 05Х12Н6Д2МФСГТ является их высокая прокаливаемость — до 200 мм в сечении без существенного снижения твёрдости в центральной зоне. Это выгодно отличает материал от сталей типа 40Х5МФ или 4Х5МФС, где прокаливаемость ограничена 80–100 мм. Дополнительно легирование медью повышает коррозионную стойкость в средах с повышенной влажностью, что актуально при хранении оснастки и работе с технологическими смазками.
| Параметр | Значение | Метод контроля | Условия испытания | Типичный разброс |
|---|---|---|---|---|
| Твёрдость HRC | 48–54 | ГОСТ 9013 | После закалки и отпуска | 2 HRC |
| Предел текучести, МПа | 1350–1550 | ГОСТ 1497 | Образец 10 мм | 100 МПа |
| Относительное удлинение, % | 8–12 | ГОСТ 1497 | Пятикратный образец | 2 % |
| Ударная вязкость KCU, МДж/м | 0,4–0,6 | ГОСТ 9454 | Образец с U-надрезом | 0,1 МДж/м |
Плиты 05Х12Н6Д2МФСГТ поставляются с допуском по толщине 0,5 мм и плоскостностью не более 1 мм/м. Поверхность заготовок очищена от окалины и защищена антикоррозионным покрытием. Для ответственных применений возможна поставка с предварительной черновой обработкой по согласованной схеме раскроя, что сокращает цикл изготовления оснастки и снижает отходы дорогостоящего материала.
При проектировании оснастки из 05Х12Н6Д2МФСГТ следует учитывать, что материал чувствителен к перегреву при закалке — превышение температуры выше 1040 C вызывает рост аустенитного зерна и снижение вязкости. Рекомендуемый режим отпуска подбирается по требуемой твёрдости: для формообразующих деталей с полировкой до зеркального блеска применяют двухкратный отпуск при 560–580 C, для ударных деталей штампов — отпуск при 540–560 C с сохранением более высокой прочности.
05Х12Н6Д2МФСГТ имеет более высокое содержание никеля и меди, что обеспечивает повышенную прокаливаемость (до 200 мм) и лучшую вязкость при сопоставимой твёрдости. Сталь 4Х5МФС прокаливается только до 80–100 мм и требует более жёсткого контроля охлаждения при закалке.
Для вставок пресс-форм литья пластмасс рекомендуется твёрдость 50–54 HRC, достигаемая отпуском при 540–560 C. Для деталей, работающих на ударные нагрузки, целесообразно снизить твёрдость до 48–50 HRC, что повышает ударную вязкость до 0,6 МДж/м.
Материал относится к ограниченно свариваемым сталям. Допускается заварка технологических отверстий и ремонт неответственных участков электродами типа ЦЛ-11 с предварительным подогревом до 250–300 C и последующим отпуском. Для формообразующих поверхностей сварка не рекомендуется из-за риска образования трещин в зоне термического влияния.
Коэффициент линейного расширения в интервале 20–400 C составляет 11,2 10 1/C. Это значение близко к параметрам алюминиевых сплавов, что снижает термические напряжения в оснастке при циклическом нагреве в процессах литья.