


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


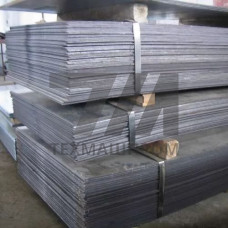
Инструментальный лист 3Х2В8Ф — горячекатаный или кованый прокат из штамповой стали повышенной теплостойкости, предназначенный для изготовления режущего и деформирующего инструмента, работающего при температурах до 600–620 C. Сталь 3Х2В8Ф относится к группе теплостойких штамповых сталей мартенситного класса с повышенным содержанием вольфрама (7,5–9,0 %) и ванадия (0,6–1,0 %). Листовой прокат поставляется в отожжённом состоянии с твёрдостью не более 255 HB, что обеспечивает технологичность при механической обработке перед закалкой.
Химический состав стали 3Х2В8Ф регламентируется ГОСТ 5950-2000. Основные легирующие элементы формируют карбидную фазу, обеспечивающую сопротивление разупрочнению при нагреве:
После закалки с 1050–1100 C в масле и трёхкратного отпуска при 560–580 C структура представляет собой мартенсит отпуска с равномерно распределёнными специальными карбидами вольфрама и ванадия. Такая структура обеспечивает твёрдость 46–50 HRC в сочетании с теплостойкостью, сохраняющейся при длительном контакте с нагретым металлом.
| Параметр | Состояние поставки | После закалки и отпуска | Единица измерения | Метод контроля |
|---|---|---|---|---|
| Твёрдость | 255 | 46–50 | HB / HRC | ГОСТ 9012, ГОСТ 9013 |
| Предел прочности в | 650–750 | 1600–1800 | МПа | ГОСТ 1497 |
| Ударная вязкость KCU | — | 25–35 | Дж/см | ГОСТ 9454 |
| Теплостойкость (красностойкость) | — | 600–620 | C | ГОСТ 5950 |
| Температура закалки | — | 1050–1100 | C | режим ТО |
Лист 3Х2В8Ф подвергается предварительной термической обработке — отжигу при 840–860 C с медленным охлаждением. Это снижает твёрдость до 207–255 HB и подготавливает структуру к окончательной закалке. При нагреве под закалку необходим защитный газ или вакуум, поскольку вольфрамсодержащие стали склонны к обезуглероживанию. Деформация при закалке минимальна благодаря низкой теплопроводности и равномерному прогреву по сечению листа.
Обработка резанием отожжённого листа возможна твердосплавным инструментом. После закалки обработка ведётся только шлифованием или электроэрозионными методами. Свариваемость ограничена — рекомендуется применять сварку только для ремонтных операций с предварительным и сопутствующим подогревом до 350–400 C.
Инструментальный лист 3Х2В8Ф поставляется толщиной от 4 до 60 мм, шириной 400–1000 мм и длиной 1000–3000 мм. Возможна поставка в виде полос и плит с обрезной или необрезной кромкой. Прокат маркируется по ГОСТ 5950-2000 с указанием номера плавки и результатов входного контроля твёрдости. Для крупногабаритных штампов применяются кованые плиты толщиной до 200 мм.
Закалка с 1050–1100 C в масле с последующим трёхкратным отпуском при 560–580 C по 1 часу. Такая обработка даёт твёрдость 46–50 HRC и сохраняет работоспособность при 600–620 C.
3Х2В8Ф содержит больше вольфрама (7,5–9,0 % против 0,8–1,2 % у 4Х5МФС), что повышает теплостойкость до 620 C. Однако 4Х5МФС превосходит её по ударной вязкости и технологичности при сварке.
Сварка ограниченно применима. Требуется подогрев до 350–400 C, применение аустенитных электродов и немедленный отпуск после сварки. Без подогрева вероятность холодных трещин высока.
После отжига твёрдость не превышает 255 HB, что позволяет проводить механическую обработку твердосплавным инструментом до финальной закалки.