


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


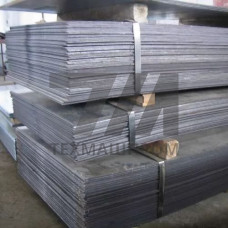
Инструментальный лист 5ХНМ — это горячекатаный листовой прокат из легированной стали для штампов горячего деформирования. Материал относится к группе теплостойких штамповых сталей с хромоникельмолибденовым легированием, предназначен для изготовления рабочих элементов прессового инструмента, эксплуатируемых при нагреве до 500 C.
Листовой формат стали 5ХНМ востребован при производстве плоских деталей штамповой оснастки, где применение сортового проката требует последующей механической обработки с большим съёмом металла. Горячекатаный лист поставляется толщиной от 4 до 160 мм, что позволяет минимизировать припуски под фрезерование и сократить цикл изготовления инструмента.
Сталь 5ХНМ легирована хромом (0,5–0,8 %), никелем (1,4–1,8 %) и молибденом (0,15–0,30 %) при содержании углерода 0,50–0,60 %. Совместное присутствие никеля и молибдена обеспечивает прокаливаемость на глубину до 100 мм в закалочной среде, что критично для крупногабаритных плит штампов. Хром повышает окалиностойкость и сопротивление разупрочнению при циклическом нагреве.
После полного цикла термической обработки — закалки от 850 C в масле и отпуска при 480–520 C — структура стали представляет собой троостит отпуска с твёрдостью 388–444 HB. Материал сохраняет ударную вязкость не менее 390 кДж/м при комнатной температуре, что предотвращает хрупкое разрушение инструмента под ударными нагрузками.
Горячекатаный лист 5ХНМ поставляется в отожжённом состоянии с твёрдостью не более 241 HB, что обеспечивает обрабатываемость резанием на стандартном станочном парке. После окончательной термообработки готового инструмента достигаются следующие показатели:
Листовой прокат 5ХНМ используется для изготовления плоских и ступенчатых деталей штамповой оснастки, работающих в условиях интенсивного теплосъёма и знакопеременных нагрузок. Основные направления применения:
Толстолистовой прокат толщиной 40–160 мм применяется для цельнометаллических плит штампов, где требуется сочетание высокой прочности и вязкости по всему сечению. Листы толщиной до 25 мм используются для фасонных прокладок, выталкивателей и других элементов оснастки с последующей электроэрозионной обработкой.
Технология упрочнения листового проката 5ХНМ включает предварительный отжиг при 760–780 C для снятия напряжений после механической обработки, закалку с нагревом до 840–860 C и охлаждением в масле, а также двукратный отпуск при 480–540 C. Твёрдость после отпуска регулируется температурой: повышение температуры отпуска на каждые 20 C снижает твёрдость на 15–25 HB.
Рабочая температура поверхности инструмента из стали 5ХНМ не должна превышать 500 C — при длительном нагреве выше этого порога начинается разупрочнение мартенситной основы и падение стойкости к разгарным трещинам. Для повышения ресурса работы рекомендуется азотирование при 520–560 C, формирующее диффузионный слой твёрдостью 550–700 HV.
| Толщина листа, мм | Состояние поставки | Твёрдость, HB | Применение | Термообработка |
|---|---|---|---|---|
| 4–12 | Отожжённое | 241 | Фасонные прокладки, выталкиватели | Закалка + отпуск |
| 12–40 | Отожжённое | 241 | Вставки штампов, матрицы | Закалка + двукратный отпуск |
| 40–100 | Отожжённое | 241 | Плиты штампов, обоймы | Закалка + отпуск, азотирование |
| 100–160 | Отожжённое | 241 | Крупногабаритные блоки матриц | Изотермическая закалка |
Листовой прокат 5ХНМ поставляется в карточках размерами до 2000 6000 мм. Раскрой выполняется на гильотинных ножницах для толщин до 20 мм, более толстый металл разделяется газовой или плазменной резкой с последующей зачисткой кромок. Перед чистовой механической обработкой рекомендуется проводить стабилизирующий отжиг для снятия напряжений, возникших при резке.
Фрезерование и сверление отожжённого листа выполняются твёрдосплавным инструментом при скорости резания 80–120 м/мин. При обработке закалённого проката твёрдостью 388–444 HB применяются только твердосплавные фрезы с минералокерамическими пластинами и обильным охлаждением эмульсией.
Листовой прокат имеет более однородную структуру по толщине и не требует дорогостоящей операции ковки для получения плоских заготовок. При толщинах до 160 мм лист обеспечивает коэффициент использования металла до 85 % против 60–70 % при вырезке из поковки.
После закалки от 850 C и низкого отпуска при 200 C твёрдость достигает 477–555 HB. Однако для штампов горячего деформирования оптимальной считается твёрдость 388–444 HB, обеспечивающая баланс износостойкости и сопротивления разгарным трещинам.
Сварка применяется ограниченно — только для ремонтных работ с предварительным подогревом до 300–400 C и последующим высоким отпуском. Для изготовления новых инструментов рекомендуется цельная заготовка из листа, поскольку сварной шов становится концентратором напряжений при циклических теплосменах.
Стойкость штампов из стали 5ХНМ составляет 5000–15000 циклов при горячей штамповке углеродистых сталей в зависимости от сложности профиля и интенсивности охлаждения. Периодическое азотирование увеличивает ресурс в 1,5–2 раза.