


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


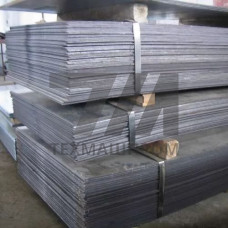
Инструментальный лист 75ХСМФ — горячекатаный прокат из легированной инструментальной стали, поставляемый в виде плит толщиной 4–60 мм и шириной до 600 мм. Марка 75ХСМФ относится к группе штамповых сталей повышенной прокаливаемости; содержание углерода — около 0,75 %, хрома — 0,9–1,2 %, кремния — 0,9–1,2 %, молибдена — 0,2–0,4 %, ванадия — 0,1–0,2 %. Такое сочетание обеспечивает сквозную закалку в сечениях до 80–100 мм и устойчивость к отпускной хрупкости.
Лист 75ХСМФ выпускается по ГОСТ 19903 (размеры) и ГОСТ 5950 (сортамент и свойства инструментальной стали). Твёрдость в состоянии поставки — не более 255 HB. После закалки с 860–880 C в масле и отпуска при 200–600 C достигается твёрдость 42–58 HRC в зависимости от температуры отпуска. Прокаливаемость — критический диаметр до 90 мм в масле.
| Параметр | Значение | Условие | Метод контроля | Примечание |
|---|---|---|---|---|
| Толщина листа | 4–60 мм | горячекатаный | ГОСТ 19903 | предельные отклонения по классу В |
| Твёрдость поставки | 255 HB | отожжённое состояние | ГОСТ 9012 | обеспечивает обрабатываемость резанием |
| Твёрдость после закалки | 58–62 HRC | закалка 870 C, масло | ГОСТ 9013 | максимум без отпуска |
| Твёрдость после отпуска | 42–50 HRC | отпуск 400–550 C | ГОСТ 9013 | рабочий диапазон штампов |
| Ударная вязкость | 25 Дж/см | после отпуска 500 C | ГОСТ 9454 | образцы с надрезом |
| Прокаливаемость | до 90 мм | критический диаметр в масле | ГОСТ 5657 | сквозная закалка плит |
Лист 75ХСМФ подвергается механической обработке в отожжённом состоянии: фрезерование, строгание, сверление. После черновой обработки выполняется закалка с нагревом в защитной атмосфере или соляной ванне, затем высокий отпуск. Для снятия напряжений после закалки применяется отпуск при 550–600 C с выдержкой 1–2 ч на каждые 25 мм сечения. Правка листа осуществляется в горячем состоянии или на гидравлических прессах после отжига.
Закалка листа 75ХСМФ проводится с температуры 860–880 C. Охлаждающая среда — масло или расплав солей при 160–180 C для снижения деформаций. Отпуск выбирается в зависимости от требуемого баланса твёрдости и вязкости: при 200–250 C достигается 58–60 HRC для режущего инструмента, при 500–550 C — 44–48 HRC для штампов холодной деформации. Повторный нагрев под отпуск не должен превышать 600 C во избежание снижения твёрдости ниже 40 HRC.
Не более 255 HB в отожжённом состоянии, что обеспечивает обрабатываемость резанием на фрезерных и строгальных станках.
Критический диаметр в масле достигает 90 мм, что позволяет получать сквозную закалку плит толщиной до 80–100 мм.
Для вырубных, гибочных и формовочных штампов холодной листовой штамповки, работающих при удельных давлениях до 1200 МПа.
Высокий отпуск при 550–600 C даёт твёрдость 42–46 HRC и ударную вязкость не менее 30 Дж/см, что оптимально для штампов с ударными нагрузками.