


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


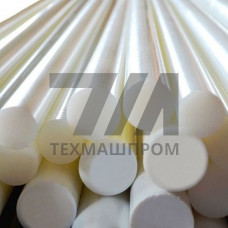
Капролон круг по ТУ 2224-036-00203803-2012 — это стержневой полуфабрикат из блочного полиамида-6 (ПА-6), полученный методом анионной полимеризации капролактама непосредственно в форме. В отличие от экструзионного полиамида, материал имеет более высокую степень кристалличности и молекулярную массу, что определяет повышенные прочностные и антифрикционные характеристики. Технические условия регламентируют диаметр стержней, допуски, длину, а также нормируемые показатели физико-механических свойств.
Блочный полиамид-6 сохраняет работоспособность в диапазоне температур от –40 C до +100 C, кратковременно — до +120 C. Плотность составляет 1,14–1,16 г/см. Материал не содержит пластификаторов, что исключает миграцию компонентов в контактирующие среды. Коэффициент трения по стали без смазки — 0,15–0,25, при граничной смазке снижается до 0,05–0,10. Водопоглощение в течение 24 ч — 0,5–0,8 %, равновесное при нормальных условиях — до 2,5 %, что необходимо учитывать при назначении посадочных зазоров.
Стержни выпускают диаметром от 10 до 300 мм; для больших сечений характерна усадка 1,5–3,0 %, поэтому механическую обработку рекомендуется проводить после стабилизации заготовки. Отпуск при +140…+160 C в течение 2–4 ч снижает внутренние напряжения и повышает размерную стабильность.
| Показатель | Метод испытания | Значение | Условия | Примечание |
|---|---|---|---|---|
| Плотность | ГОСТ 15139 | 1,14–1,16 г/см | 23 C | без наполнителя |
| Предел текучести при растяжении | ГОСТ 11262 | 70–85 МПа | 23 C | сухой образец |
| Модуль упругости | ГОСТ 9550 | 2800–3200 МПа | 23 C | при растяжении |
| Ударная вязкость | ГОСТ 4647 | не менее 50 кДж/м | 23 C | без надреза |
| Твёрдость по Бринеллю | ГОСТ 4670 | 140–170 МПа | 23 C | — |
| Теплостойкость по Мартенсу | ГОСТ 21341 | 55–60 C | нагрузка 5 МПа | — |
Круг из капролона применяют для изготовления деталей, работающих при знакопеременных и ударных нагрузках, в условиях абразивного износа и ограниченной смазки:
Механическая обработка стержней выполняется твердосплавным инструментом с передними углами 10–15 и скоростью резания 200–400 м/мин. Для получения точных размеров применяют чистовое точение с охлаждением эмульсией. Склеивание деталей из капролона выполняют с помощью полиамидных клеев или горячей сварки; соединение встык обеспечивает прочность до 70 % от прочности основного материала. При эксплуатации в условиях повышенной влажности необходимо учитывать линейное расширение — коэффициент 810 1/C.
Блочный капролон имеет более высокую молекулярную массу (до 100 000) и степень кристалличности, что обеспечивает повышенную износостойкость и ударную вязкость. Экструзионный ПА-6 уступает по этим показателям на 15–25 %.
Технические условия распространяются на стержни диаметром от 10 до 300 мм. Для диаметров свыше 150 мм допускается усадка до 3 %, что требует увеличения припуска на механическую обработку.
Длительно — от –40 C до +100 C. Кратковременно, без потери несущей способности, — до +120 C. При отрицательных температурах ниже –40 C материал переходит в хрупкое состояние.
Для ответственных деталей рекомендуется отпуск при +140…+160 C в течение 2–4 ч. Это снижает внутренние напряжения, возникающие при полимеризации, и стабилизирует размеры.