


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


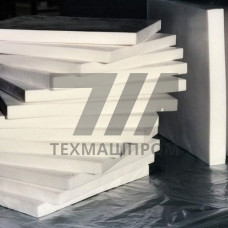
Пластина капролоновая марки А — листовой полуфабрикат из полиамида-6 (ПА-6), полученный методом полимеризации капролактама с последующим литьевым или прессовым формованием. Буквенный индекс «А» обозначает базовую конструкционную модификацию без наполнителей и пластификаторов, стабилизированную термо- и светостабилизаторами. Материал поставляется в виде листов толщиной 5–100 мм, шириной до 1000 мм и длиной до 2000 мм. Плотность — 1,14–1,16 г/см, что ниже стали в 6–7 раз, при этом удельная прочность на разрыв достигает 60–80 МПа.
Ключевое преимущество капролоновой пластины марки А — сочетание низкого коэффициента трения (0,15–0,25 по стали без смазки) с высокой износостойкостью и ударной вязкостью. Материал сохраняет работоспособность в диапазоне температур от –40 C до +80 C, кратковременно — до +100 C. Водопоглощение в пределах 1,5–2,5 % за 24 ч вызывает линейное расширение до 0,3 %, что учитывается при проектировании сопряжённых деталей с зазорами.
| Параметр | Значение | Метод | Условия | Ед. изм. |
|---|---|---|---|---|
| Плотность | 1,14–1,16 | ГОСТ 15139 | 23 C | г/см |
| Предел прочности при растяжении | 60–80 | ГОСТ 11262 | сухой образец | МПа |
| Относительное удлинение | 20–40 | ГОСТ 11262 | 23 C | % |
| Твёрдость по Бринеллю | 140–160 | ГОСТ 4670 | 23 C | МПа |
| Коэффициент трения по стали | 0,15–0,25 | ГОСТ 11629 | без смазки | — |
| Теплостойкость по Мартенсу | 55–60 | ГОСТ 21341 | нагрузка 5 МПа | C |
Пластина капроновая марки А применяется для изготовления деталей, работающих в условиях знакопеременных нагрузок и абразивного износа:
Пластина марки А обрабатывается резанием на универсальном и ЧПУ-оборудовании. Рекомендуемые режимы: скорость резания 200–400 м/мин для фрезерования, подача 0,1–0,3 мм/об при точении. Из-за низкой теплопроводности (0,29 Вт/(мК)) требуется интенсивное охлаждение зоны резания воздушной струёй или СОЖ без минеральных масел. Отверстия обрабатывают сверлами с углом заточки 90–100 и обязательным выводом стружки. Склеивание деталей выполняют дихлорэтановым клеем или горячей сваркой экструзионным прутком.
Материал не предназначен для работы в средах с высокой концентрацией минеральных кислот и щелочей, а также при постоянном контакте с горячей водой выше 60 C. При температурах ниже –40 C возрастает хрупкость. Для узлов с высокими удельными нагрузками свыше 10 МПа применяют модифицированные марки (ПА-6 с дисульфидом молибдена или стекловолокном), тогда как марка А оптимальна при давлениях до 5–7 МПа и скоростях скольжения до 3 м/с.
Марка А — базовый немодифицированный полиамид-6 с термостабилизатором. Марка Б содержит антифрикционные добавки (графит, дисульфид молибдена), что снижает коэффициент трения и повышает нагрузочную способность, но уменьшает ударную вязкость.
Стандартные листы толщиной до 100 мм позволяют вытачивать втулки наружным диаметром до 900 мм при ширине листа 1000 мм. Для больших диаметров применяют стержневой капролон.
При нагрузках до 5 МПа и скоростях до 3 м/с смазка не требуется. В тяжёлых режимах применяют консистентные смазки на литиевой основе или масляный туман.
Линейное расширение при насыщении влагой достигает 0,3 %. Для деталей с жёсткими допусками закладывают монтажный зазор 0,5–1 % от номинального размера или проводят предварительное влагонасыщение заготовки.