


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


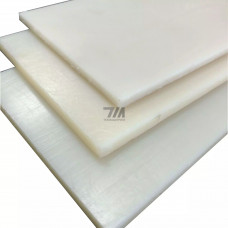
Полосы из капролона, выпускаемые по ТУ 6-05-988-87, представляют собой профильный прокат на основе полиамида-6 (ПА-6), полученный методом анионной полимеризации капролактама в форме. В отличие от экструзионных и литьевых под давлением аналогов, материал ТУ 6-05-988-87 характеризуется высокой степенью кристалличности — 50–60 %, что напрямую определяет его прочностные и антифрикционные свойства. Полосы поставляются в виде прямоугольного сечения с нормированными допусками по толщине и ширине, что позволяет использовать их как заготовки для механической обработки без дополнительной калибровки.
Полиамид-6 в полосовом исполнении по указанному ТУ сохраняет типовые для капролона свойства: низкий коэффициент трения по стали без смазки, стойкость к ударным нагрузкам и способность работать в условиях знакопеременного нагружения. Ключевое ограничение — гигроскопичность: влагопоглощение в атмосферных условиях достигает 1,5–2,5 %, что вызывает размерное расширение до 0,6 %. Для ответственных сопряжений полосы применяют после влагостабилизации или с расчётным зазором.
| Показатель | Метод | Значение | Условия | Примечание |
|---|---|---|---|---|
| Плотность | ГОСТ 15139 | 1,13–1,15 г/см | 23 C | без наполнителя |
| Предел текучести при растяжении | ГОСТ 11262 | 70–80 МПа | сухой образец | снижается при увлажнении |
| Модуль упругости | ГОСТ 9550 | 2600–3200 МПа | растяжение | зависит от ориентации |
| Ударная вязкость | ГОСТ 4647 | не менее 50 кДж/м | без надреза | высокая трещиностойкость |
| Коэффициент трения по стали | ГОСТ 11629 | 0,15–0,20 | без смазки | при 0,5 МПа |
| Теплостойкость по Мартенсу | ГОСТ 21341 | 55–60 C | нагрузка 5 МПа | длительная эксплуатация |
Полосы по ТУ 6-05-988-87 выпускаются толщиной от 4 до 60 мм и шириной от 20 до 200 мм; длина мерная или кратная. Кромки — пиленые или фрезерованные, без следов облоя. Предельные отклонения по толщине нормируются в зависимости от типоразмера и составляют от 0,3 до 1,5 мм. Для прецизионных направляющих допускается последующее шлифование полосы до шероховатости Ra 1,6 мкм.
Механическая обработка полос из капролона ведётся твердосплавным инструментом с передними углами 10–15 и обязательным охлаждением эмульсией или сжатым воздухом — перегрев свыше 80 C вызывает локальную деструкцию и появление микротрещин. Склеивание с металлами выполняют эпоксидными составами после активации поверхности; крепёж резьбовыми элементами требует зазора не менее 0,1 мм на диаметр из-за температурного расширения. Детали, работающие при относительной влажности выше 70 %, рекомендуется предварительно выдерживать в воде с последующей сушкой до равновесного состояния.
Полосовое сечение обеспечивает более равномерный отвод тепла при механической обработке и позволяет получать плоские детали с меньшим короблением. Стержни круглого сечения требуют большего припуска при фрезеровании плоскостей.
При температуре до 60 C и влажности до 65 % зазор назначают из расчёта 0,4–0,6 % от номинального размера, чтобы компенсировать влажностное расширение и тепловое удлинение полиамида.
Материал сохраняет работоспособность до –40 C, однако ударная вязкость снижается, поэтому при –20 C и ниже узел следует защищать от динамических нагрузок.
Отжиг при 140–150 C в течение 2–4 часов с медленным охлаждением снимает внутренние напряжения после механообработки и стабилизирует размеры.