


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


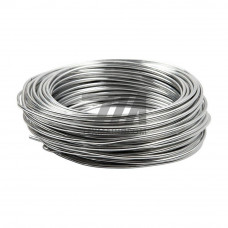
Алюминиевая катанка, изготовленная по ГОСТ 13843-2019, представляет собой деформируемый полуфабрикат круглого сечения, получаемый методом непрерывного литья и прокатки. Норматив регламентирует сортамент, механические свойства и требования к химическому составу для катанки диаметром от 9 до 22 мм, используемой преимущественно в электротехнической промышленности и кабельном производстве.
Ключевое отличие катанки по ГОСТ 13843-2019 — строгий контроль удельного электрического сопротивления. Для марки АД0Н (алюминий особой чистоты для электротехнических целей) нормируемое сопротивление при 20 C не превышает 0,0280 Оммм/м, что обеспечивает стабильные токопроводящие характеристики готовых изделий. Материал поставляется в бухтах массой до 2 тонн, что позволяет использовать его на высокоскоростных волочильных станах без промежуточных сварных соединений.
ГОСТ 13843-2019 устанавливает два класса прочности катанки: повышенной прочности (П) и нормальной (Н). Временное сопротивление разрыву для класса Н составляет 80–110 МПа, для класса П — 110–140 МПа. Относительное удлинение после разрыва нормируется на уровне не менее 15% для класса Н и не менее 8% для класса П. Твёрдость по Бринеллю HB варьируется в диапазоне 25–35 единиц в зависимости от марки и термической обработки.
Геометрическая точность профиля контролируется по двум взаимно перпендикулярным осям. Допуск на диаметр для размеров 9–12 мм составляет 0,5 мм, для катанки 14–22 мм — 0,7 мм. Овальность не должна превышать 75% от суммы допусков. Поверхность катанки не допускает наличия трещин, расслоений, плен и закатов; допустимы незначительные риски и царапины глубиной не более 0,1 мм.
Норматив распространяется на катанку из алюминия марок А5Е, А7Е и АД0Н. Содержание алюминия в марке АД0Н составляет не менее 99,70%, примеси железа и кремния ограничены суммарно до 0,30%. Для марки А7Е суммарная доля примесей не превышает 0,30%, для А5Е — 0,50%. Контроль содержания меди, цинка и титана осуществляется отдельно, поскольку эти элементы влияют на электропроводность и коррозионную стойкость.
| Марка | Диаметр, мм | в, МПа | , % | , Оммм/м |
|---|---|---|---|---|
| АД0Н | 9,0 | 85–110 | 18 | 0,0278 |
| А7Е | 12,0 | 80–105 | 16 | 0,0280 |
| А5Е | 15,0 | 75–100 | 15 | 0,0282 |
Катанка алюминиевая ГОСТ 13843-2019 производится на литейно-прокатных агрегатах типа Properzi или аналогичных комплексах непрерывного действия. Температура разливки расплава поддерживается в интервале 690–720 C, температура конца прокатки — 320–380 C. После прокатки материал подвергается естественному охлаждению на воздухе, что обеспечивает формирование мелкозернистой структуры без дополнительной термической обработки.
Для электротехнических марок применяется рафинирование расплава флюсами и дегазация в вакуумной камере, что снижает содержание водорода до уровня менее 0,15 см/100 г металла. Это критически важно для предотвращения образования газовой пористости при последующем волочении и отжиге.
Катанка алюминиевая по ГОСТ 13843-2019 является исходным сырьём для производства широкой номенклатуры изделий:
В кабельной промышленности катанка диаметром 9,0–9,5 мм используется как заготовка для многократного волочения на машинах скольжения со скоростью до 25 м/с. Промежуточные отжиги при температуре 340–420 C позволяют достичь требуемой пластичности при сохранении прочностных характеристик. Для производства проводов марки АД0Н применяется отжиг в колокольных печах с защитной атмосферой азота при температуре 350–380 C в течение 3–5 часов.
При выборе катанки для конкретного технологического процесса следует учитывать, что материал класса П предназначен для изделий, работающих под статической нагрузкой, тогда как класс Н обеспечивает лучшую деформируемость при холодной обработке давлением. Контроль качества партии осуществляется по каждому барабану: проверяются диаметр, овальность, механические свойства и электропроводность образцов, отобранных с обоих концов бухты.
Стандарт устанавливает сортамент катанки диаметром от 9 до 22 мм. Наиболее востребованными в кабельной отрасли являются диаметры 9,0; 9,5; 12,0 и 15,0 мм, которые оптимизированы под технологические возможности волочильного оборудования.
Марка АД0Н содержит не менее 99,70% алюминия и характеризуется пониженным удельным электрическим сопротивлением — до 0,0280 Оммм/м. А7Е допускает суммарное содержание примесей до 0,30% и используется для изделий, где требования к электропроводности менее критичны.
Стандарт запрещает наличие трещин, расслоений, плен, закатов и раковин. Допускаются незначительные риски, царапины и рябизна глубиной не более 0,1 мм при условии, что они не выводят диаметр за предельные отклонения.
Каждая партия проверяется на соответствие химическому составу, механическим свойствам, удельному электрическому сопротивлению и геометрическим параметрам. Испытания проводятся на образцах, отобранных от каждого барабана, с фиксацией результатов в сертификате качества.