


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


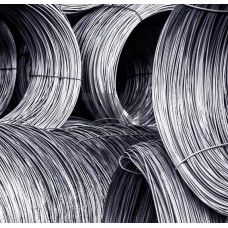
Катанка из углеродистой стали по ТУ 14-121-74-2006 — горячекатаный круглый прокат диаметром 5,5–12 мм, поставляемый в мотках массой до 1,5 т. Технические условия регламентируют химический состав, механические свойства и состояние поверхности для рядового металлопроката общего назначения. Продукция предназначена для дальнейшей холодной переработки: волочения, калибровки, холодной высадки и изготовления крепёжных изделий.
Прокат выпускается с предельными отклонениями по диаметру, соответствующими классу точности, установленному ТУ. Овальность не превышает половины поля допуска по диаметру. Кривизна прутка в мотке нормируется из расчёта на 1 м длины. Поверхность не должна иметь трещин, закатов, плен и рванин глубиной более половины предельного минусового отклонения.
Согласно ТУ 14-121-74-2006, катанка изготавливается из углеродистой стали обыкновенного качества и качественной конструкционной стали. Массовая доля углерода — 0,06–0,85 %. Ограничивается содержание серы — не более 0,050 % и фосфора — не более 0,040 %. Для отдельных марок нормируется остаточное содержание хрома, никеля и меди.
Временное сопротивление разрыву и относительное удлинение определяются маркой стали и диаметром подката. Для низкоуглеродистых марок предел прочности составляет 340–490 МПа при относительном удлинении не менее 20 %. Средне- и высокоуглеродистые марки демонстрируют прочность 590–980 МПа при удлинении 8–14 %. Испытание на растяжение проводится на образцах, отобранных от мотка.
| Марка стали | Диаметр, мм | Предел прочности, МПа | Относительное удлинение, % | Твёрдость HB |
|---|---|---|---|---|
| Ст3кп | 6,5 | 370–460 | 22 | 110–130 |
| Ст3сп | 8,0 | 380–490 | 20 | 115–135 |
| 20кп | 6,5 | 390–490 | 21 | 120–140 |
| 35 | 8,0 | 530–680 | 16 | 150–175 |
| 45 | 10,0 | 590–740 | 14 | 165–190 |
| 70 | 6,5 | 830–980 | 8 | 220–260 |
Катанка по ТУ 14-121-74-2006 пригодна для волочения на прямоточных и барабанных волочильных станах. Низкоуглеродистые марки допускают суммарное обжатие до 85 % без промежуточного отжига. Среднеуглеродистые марки требуют промежуточной термообработки при степени деформации свыше 50 %. Свариваемость ограничена для марок с содержанием углерода выше 0,25 %.
Приёмка катанки осуществляется партиями. В партию включаются мотки одной марки стали, одного диаметра и одного режима прокатки. Контролируются химический состав, механические свойства, макроструктура и качество поверхности. Испытания проводятся при нормальной температуре — 20 5 C. Для ответственных партий предусмотрено испытание на осадку и определение глубины обезуглероженного слоя.
Технические условия распространяются на катанку из углеродистой стали обыкновенного качества (Ст1–Ст3) и качественной конструкционной стали (08–70). Конкретный перечень марок согласовывается при заказе.
Сортамент охватывает диаметры от 5,5 до 12 мм включительно. Прокат поставляется в мотках массой до 1,5 т с нормированной кривизной и овальностью.
Основное назначение — холодное волочение проволоки, холодная высадка крепежа, производство гвоздей, сетки, сварочных электродов и арматуры для железобетонных конструкций.
Низкоуглеродистые марки перерабатываются без промежуточного отжига при суммарном обжатии до 85 %. Для среднеуглеродистых марок при деформации свыше 50 % необходима промежуточная термообработка.