


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


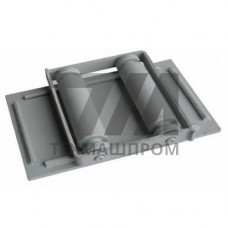
Катковые блоки Л8-141.000 представляют собой сборочные единицы опорных катков, предназначенные для установки на раму ходовой тележки гусеничных бульдозеров. Узел включает корпус катка, ось, подшипниковые опоры и уплотнительные элементы, обеспечивающие восприятие вертикальных нагрузок от массы машины и перераспределение давления на грунт через гусеничную ленту. Конструкция Л8-141.000 рассчитана на работу в составе ходовых систем с жёсткой или полужесткой подвеской при движении по грунтам III–IV категории.
Корпус каткового блока Л8-141.000 изготавливается из легированной стали с последующей термообработкой до твёрдости рабочей поверхности 38–45 HRC. Обечайка катка имеет профиль, сопрягаемый с направляющими гусеничной цепи, что снижает износ звеньев и уменьшает сопротивление перекатыванию. Внутренняя полость блока заполняется консистентной смазкой, подача которой к подшипниковым узлам осуществляется через пресс-маслёнку в торце оси.
Уплотнение полости выполнено по схеме торцевого манжетного узла с пыльником, исключающим абразивное загрязнение подшипников при работе в карьерах, на отвалах и в условиях повышенной запылённости. Посадочные поверхности оси и корпуса обработаны по 6–7 квалитету точности, что обеспечивает нормируемый радиальный зазор в подшипниковой паре.
| Параметр | Значение | Ед. изм. | Метод контроля | Примечание |
|---|---|---|---|---|
| Наружный диаметр катка | 400 | мм | штангенциркуль | по рабочей поверхности |
| Ширина обода | 110 | мм | линейка | зона контакта с гусеницей |
| Диаметр оси | 60 | мм | микрометр | посадочный размер |
| Масса блока | 85 | кг | весы | в сборе |
| Твёрдость поверхности | 38–45 | HRC | твердомер | после закалки ТВЧ |
Катковые блоки Л8-141.000 применяются в ходовых тележках бульдозеров средней тяговой категории, а также на планировщиках и рыхлителях, работающих при температуре окружающей среды от –50 C до +45 C. Расчётная осевая нагрузка на один блок — до 120 кН при скорости передвижения не более 12 км/ч. Ресурс узла до первого планового обслуживания составляет 3000–4000 моточасов при условии соблюдения регламента смазки и контроля затяжки крепежа.
Замена каткового блока выполняется без демонтажа гусеничной ленты при использовании съёмника для оси и домкрата для разгрузки тележки. Посадочные размеры Л8-141.000 унифицированы с рядом моделей ходовых систем, что позволяет применять узел в качестве замены при ремонте импортной техники после проверки геометрии проушин рамы.
Установка блока производится на предварительно очищенную от загрязнений посадочную площадку. Ось вводится в проушины рамы, после чего фиксируется стопорной планкой и болтовым соединением с моментом затяжки 180–200 Нм. Перед началом эксплуатации полость заполняется смазкой Литол-24 или аналогом до появления свежего состава из контрольного отверстия. Проверка осевого перемещения катка — не более 0,5 мм.
Используется консистентная смазка типа Литол-24, ЦИАТИМ-201 или их зарубежные аналоги с температурным диапазоном от –40 C до +120 C. Заправка выполняется через пресс-маслёнку до выхода свежего состава из зазора уплотнения.
Периодичность пополнения смазки — каждые 250 моточасов, полная разборка с промывкой подшипников — через 1000 моточасов. При работе в абразивной среде интервал сокращается вдвое.
Допускается применение при совпадении диаметра оси, ширины обода и межпроушинного расстояния рамы. Перед монтажом необходимо провести контрольные замеры посадочных поверхностей.
Измерение выполняется штангенциркулем через технологическое окно в гусеничной ленте. Критическим считается уменьшение диаметра более чем на 8 мм от номинального значения.