


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


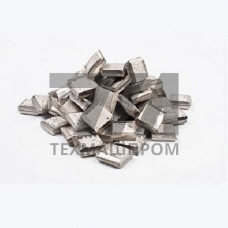
Катод никелевый Н0 — это продукт электролитического рафинирования никеля, соответствующий требованиям ГОСТ 849-2018. Марка Н0 относится к высшей категории чистоты: массовая доля никеля в катоде составляет не менее 99,99 %, что достигается за счет контролируемого электролиза с использованием сульфатно-хлоридных электролитов и последующей промывки катодного осадка деминерализованной водой. Катоды Н0 поставляются в виде цельных листов или нарезанных пластин, что обеспечивает удобство дозирования при загрузке в плавильные агрегаты.
Ключевое отличие катода Н0 от марок Н1, Н2 и Н3 — предельно низкое содержание примесей. Лимитируемые элементы нормируются следующими значениями (не более):
Благодаря минимальному содержанию газов (кислород, азот, водород) и неметаллических включений, катод Н0 обеспечивает стабильные механические свойства выплавляемых сплавов: предел прочности, пластичность и коррозионную стойкость. При выплавке в вакуумно-индукционных печах катод Н0 не требует дополнительного рафинирования, что сокращает длительность технологического цикла и снижает угар легирующих элементов.
Катод никелевый Н0 востребован в производствах, где требуется минимальный уровень примесей в конечном продукте:
В сталеплавильном производстве катод Н0 применяется для легирования коррозионностойких и криогенных сталей, где присутствие кобальта или меди в количестве свыше 0,01 % недопустимо из-за риска охрупчивания или снижения стойкости к межкристаллитной коррозии.
Катоды Н0 поставляются в виде листов толщиной 4–12 мм, шириной 400–1000 мм и длиной до 1200 мм. Поверхность катода должна быть чистой, без масляных пятен, окисных пленок и рыхлых наростов. Допускается наличие следов от контактов подвесок, которые не влияют на химический состав. Для удобства загрузки в плавильные агрегаты катоды могут быть нарезаны на пластины размером 100 100 мм или 200 200 мм.
При использовании катода Н0 в индукционных печах рекомендуется предварительный подогрев шихты до 150–200 C для удаления адсорбированной влаги, что предотвращает выбросы расплава. В вакуумных печах катод Н0 загружается непосредственно в тигель без дополнительной подготовки, что обеспечивает высокую воспроизводимость химического состава плавки.
| Параметр | Н0 | Н1 | Н2 | Н3 |
|---|---|---|---|---|
| Массовая доля никеля, %, не менее | 99,99 | 99,93 | 99,80 | 98,60 |
| Кобальт, %, не более | 0,005 | 0,10 | 0,15 | 0,50 |
| Медь, %, не более | 0,001 | 0,02 | 0,04 | 0,15 |
| Железо, %, не более | 0,002 | 0,02 | 0,04 | 0,30 |
| Сера, %, не более | 0,001 | 0,005 | 0,005 | 0,01 |
Каждая партия катодов Н0 сопровождается сертификатом качества, в котором указываются результаты спектрального и химического анализа. Контроль содержания примесей выполняется методами атомно-эмиссионной спектрометрии с индуктивно-связанной плазмой (ИСП-АЭС) и масс-спектрометрии с индуктивно-связанной плазмой (ИСП-МС), что обеспечивает точность определения на уровне 0,0001 %. Дополнительно проверяется отсутствие поверхностных загрязнений визуальным контролем и контроль геометрических размеров.
При закупке катода Н0 для ответственных применений рекомендуется запрашивать протоколы испытаний на каждую плавку, а также проводить входной контроль на соответствие заявленному химическому составу. Хранение катодов должно осуществляться в сухих отапливаемых складах при относительной влажности не более 60 % для предотвращения поверхностного окисления.
Катод Н0 содержит не менее 99,99 % никеля, тогда как Н1 — не менее 99,93 %. В Н0 значительно ниже предельные содержания кобальта (0,005 % против 0,10 %), меди (0,001 % против 0,02 %) и железа (0,002 % против 0,02 %). Это делает Н0 пригодным для выплавки особо ответственных сплавов, где примеси даже на уровне сотых долей процента недопустимы.
В катоде Н0 нормируются кобальт, медь, железо, цинк, свинец, сера, а также суммарное содержание мышьяка, сурьмы, висмута и олова. Для каждой примеси установлены предельные значения, обеспечивающие суммарную чистоту металла не менее 99,99 %.
Катод Н0 переплавляется в вакуумно-индукционных печах, индукционных печах с открытой атмосферой и дуговых печах. Для сохранения высокой чистоты металла рекомендуется использовать вакуумную плавку или плавку под защитной атмосферой аргона.
Катоды Н0 поставляются в виде цельных листов толщиной 4–12 мм, а также нарезанных пластин размером 100 100 мм или 200 200 мм. Возможна резка под индивидуальные размеры по согласованию с производителем.