


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


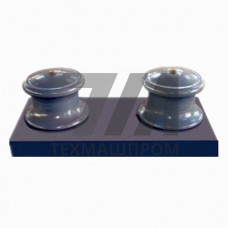
Киповые планки ZG200-400 — монтажные элементы, предназначенные для установки и позиционирования контрольно-измерительных приборов и вспомогательного оборудования на технологических трубопроводах, резервуарах и несущих металлоконструкциях. Исполнение из литой стали марки ZG200-400 (аналог 20Л по ГОСТ 977-88) обеспечивает сочетание прочностных характеристик и технологичности, необходимое для стационарной фиксации датчиков давления, температуры, уровнемеров и исполнительных механизмов в условиях промышленной эксплуатации.
Материал ZG200-400 относится к группе углеродистых конструкционных сталей с пределом текучести не менее 200 МПа и временным сопротивлением разрыву в диапазоне 400–550 МПа. Относительное удлинение после разрыва составляет не менее 25%, что гарантирует пластичность при динамических нагрузках и вибрационных воздействиях, характерных для насосных станций, компрессорных цехов и технологических обвязок. Химический состав стали нормируется по содержанию углерода (0,17–0,25%), марганца (0,35–0,65%) и кремния (0,20–0,52%), что обеспечивает стабильность механических свойств в литом состоянии без дополнительной термической обработки.
Планки ZG200-400 изготавливаются методом литья по выплавляемым моделям или в песчано-глинистые формы с последующей механической обработкой посадочных поверхностей. Типоразмерный ряд охватывает длины от 200 до 400 мм, что позволяет подбирать оснастку под конкретную схему размещения КИПиА. Отверстия под крепеж выполняются по ГОСТ 11284 или по чертежам заказчика — как сквозные, так и резьбовые, с шагом, кратным 25 мм, для унификации с ответными фланцами и кронштейнами.
Литая структура материала обеспечивает равномерное распределение напряжений в зонах концентрации — у кромок отверстий и в местах перехода сечения. В отличие от сварных аналогов, литые планки не имеют зон термического влияния, что исключает локальное разупрочнение и снижает риск образования трещин при циклических нагрузках. Поверхность планок подвергается дробеструйной обработке для удаления окалины и пригарной корки, после чего наносится грунтовочное покрытие, совместимое с финишными эмалями по ГОСТ 9.402.
Основная область применения планок ZG200-400 — монтаж датчиков и преобразователей на трубопроводах диаметром от 57 до 530 мм, где требуется жесткая фиксация прибора относительно оси потока. Типовые сценарии установки включают:
Работоспособность планок сохраняется в диапазоне температур от –40 до +200 C, что охватывает большинство технологических сред без агрессивных компонентов. Для условий с повышенной коррозионной активностью предусмотрено дополнительное защитное покрытие — горячее цинкование или эпоксидная грунтовка толщиной 80–120 мкм. Механическая обработка посадочных плоскостей обеспечивает шероховатость Ra 6,3 мкм, достаточную для надежного контакта с фланцами приборов и исключения перекосов при затяжке крепежа.
| Параметр | ZG200-400 | Сталь 20 (прокат) | 12Х18Н10Т | Алюминиевый сплав |
|---|---|---|---|---|
| Предел текучести, МПа | 200 | 245 | 196 | 180–240 |
| Относительное удлинение, % | 25 | 25 | 40 | 8–12 |
| Рабочая температура, C | –40…+200 | –40…+425 | –196…+600 | –60…+150 |
| Коррозионная стойкость | Низкая (требует защиты) | Низкая (требует защиты) | Высокая | Средняя |
| Способ изготовления | Литье | Прокат + сварка | Прокат + сварка | Литье / прокат |
Выбор планок ZG200-400 обоснован в случаях, когда требуется получить монолитную конструкцию сложной формы без сварных швов, а также при серийном производстве однотипных узлов крепления. Литье позволяет воспроизводить геометрию с ребрами жесткости, бобышками и технологическими уклонами, которые повышают несущую способность при изгибающих моментах, возникающих от массы приборов и ветровых нагрузок на открытых площадках.
При заказе планок ZG200-400 необходимо указывать длину, диаметр и шаг крепежных отверстий, а также требуемую шероховатость посадочных поверхностей. Входной контроль на предприятии-изготовителе включает проверку геометрических размеров, визуальный осмотр на отсутствие литейных дефектов (раковин, трещин, усадочной пористости) и выборочные испытания на твердость по Бринеллю — ожидаемые значения 120–160 HB. Для ответственных применений предусмотрена дефектоскопия методом цветной или ультразвуковой диагностики в объеме партии по согласованию с заказчиком.
Литая планка не имеет сварных швов и зон термического влияния, что исключает локальное разупрочнение и концентраторы напряжений. Это критично при вибрационных нагрузках и в условиях знакопеременных изгибающих моментов, где сварное соединение может стать источником усталостного разрушения.
Используются болты класса прочности 8.8 по ГОСТ 7798 с шайбами увеличенного диаметра для распределения нагрузки. При температурах выше 150 C рекомендуется применять термостойкие смазки на графитовой основе для предотвращения прикипания резьбовых соединений.
Да, при условии нанесения защитного покрытия, рассчитанного на атмосферное воздействие. Для умеренного климата достаточно грунтовки ГФ-021 и эмали ПФ-115 в два слоя. Для морских платформ и химически агрессивных сред требуется горячее цинкование или полимерное покрытие толщиной не менее 150 мкм.
Рекомендуемый крутящий момент для резьбы М10 — 35–45 Нм, для М12 — 60–80 Нм. Превышение указанных значений может вызвать пластическую деформацию кромок отверстий и снижение несущей способности планки при последующих перестановках приборов.