


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


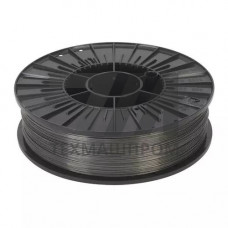
Кобальтовая проволока Stellite 6 — это легированный наплавочный материал на кобальтовой основе, предназначенный для дуговой наплавки и лазерной наплавки деталей, работающих в условиях интенсивного абразивного износа, эрозии, кавитации и высокотемпературного окисления. Сплав Stellite 6, соответствующий классификации UNS R30006, относится к группе кобальт-хром-вольфрамовых сплавов с карбидным упрочнением. Проволока сплошного сечения производится методами холодного волочения или ротационной ковки с последующей термообработкой, что обеспечивает стабильность геометрии и однородность структуры по длине.
Основу сплава Stellite 6 составляет кобальт (баланс), легирующий комплекс включает хром (27–32%), вольфрам (4–6%), никель (до 3%), молибден (до 1,5%), углерод (0,9–1,4%) и кремний (до 2%). Высокое содержание хрома обеспечивает формирование плотной пассивирующей пленки, стойкой к окислению при температурах до 980 C. Углерод в сочетании с хромом и вольфрамом образует дисперсные карбиды типа MC и MC, равномерно распределенные в кобальтовой аустенитной матрице. Такая структура обеспечивает сочетание высокой твердости (38–45 HRC в состоянии наплавки) с умеренной пластичностью, что позволяет наплавленному слою выдерживать ударные нагрузки без сколов и отслоений.
Кобальтовая проволока Stellite 6 применяется для наплавки в среде защитных газов (аргон, гелий или их смеси) методами GTAW (TIG), PTA (плазменно-порошковая наплавка с подачей присадочной проволоки) и лазерной наплавки. Оптимальный режим наплавки проволокой диаметром 1,2–2,4 мм: сила тока 120–250 А, напряжение 22–30 В, скорость подачи 1,5–3,5 м/мин. Предварительный подогрев изделия до 300–400 C обязателен для подложек из углеродистых и низколегированных сталей во избежание образования трещин в зоне термического влияния. Скорость охлаждения после наплавки не должна превышать 50 C/час до достижения температуры 200 C.
Наплавленный слой из Stellite 6 сохраняет твердость при нагреве до 600 C, что делает материал пригодным для горячего резания и штамповки. Коэффициент трения сплава по стали в паре трения скольжения составляет 0,15–0,25 при смазке, что снижает склонность к схватыванию и задирам. Сплав демонстрирует высокую стойкость к кавитационной эрозии — потери массы при испытаниях по ASTM G32 в 3–5 раз ниже, чем у нержавеющих сталей аустенитного класса. Коррозионная стойкость в морской воде и слабокислых средах сопоставима с характеристиками хромоникелевых нержавеющих сталей, однако в средах с хлоридами возможно локальное питтингообразование при температурах выше 50 C.
Кобальтовая проволока Stellite 6 востребована при ремонте и упрочнении деталей энергетического, нефтегазового и химического машиностроения. Типовые узлы, подвергаемые наплавке:
| Параметр | Stellite 6 | Stellite 21 | Никелевый сплав NiCrBSi | Мартенситная сталь |
|---|---|---|---|---|
| Твердость наплавки, HRC | 38–45 | 28–35 | 50–60 | 45–55 |
| Макс. рабочая температура, C | 980 | 870 | 650 | 540 |
| Стойкость к кавитации | Высокая | Высокая | Средняя | Низкая |
| Стойкость к ударным нагрузкам | Умеренная | Высокая | Низкая | Средняя |
| Обрабатываемость резанием | Только абразивная | Только абразивная | Алмазная | Механическая |
В отличие от никелевых самофлюсующихся сплавов, кобальтовая проволока Stellite 6 не требует последующего оплавления и сохраняет работоспособность при более высоких температурах. По сравнению с мартенситными наплавочными сталями, Stellite 6 обеспечивает существенно большую стойкость к окислению и термической усталости при циклических нагревах. Ограничением применения является высокая стоимость сплава, обусловленная содержанием кобальта и вольфрама, поэтому наплавку целесообразно выполнять только на рабочих поверхностях с минимальным припуском на механическую обработку.
Перед наплавкой поверхность детали очищается до металлического блеска, удаляются следы масла, окалины и поверхностные дефекты. Рекомендуемая толщина наплавленного слоя за один проход составляет 1,5–3,0 мм; при необходимости многослойной наплавки каждый последующий слой наносится после остывания предыдущего до температуры не выше 150 C. Контроль качества наплавленного слоя включает ультразвуковую дефектоскопию на отсутствие несплошностей, измерение твердости по Роквеллу и металлографический анализ структуры на границе сплавления. Допустимая пористость наплавленного металла — не более 2% от площади шлифа при увеличении 100.
Стандартный сортамент включает диаметры 1,2; 1,6; 2,0; 2,4 и 3,2 мм. Проволока поставляется в бухтах массой 5–15 кг или на катушках по 15–25 кг. Допуск на диаметр составляет 0,05 мм, овальность не превышает 0,03 мм.
При наплавке на аустенитные нержавеющие стали подогрев не обязателен, однако рекомендуется поддерживать температуру изделия в диапазоне 150–250 C для снижения термических напряжений. Для мартенситных и ферритных сталей подогрев до 300–400 C обязателен.
Рекомендуемая толщина за один проход — до 3 мм. Суммарная толщина многослойной наплавки может достигать 10–12 мм при условии соблюдения температурного режима между проходами и применения промежуточного отпуска при 600–650 C.
Сплав обрабатывается только абразивным инструментом: шлифовальными кругами из кубического нитрида бора или алмазными кругами. Точение твердосплавным инструментом возможно при глубине резания до 0,5 мм и скорости резания 10–15 м/мин, но экономически нецелесообразно из-за интенсивного износа инструмента.