


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


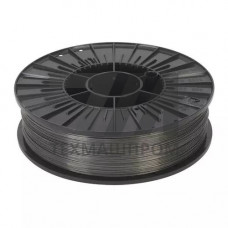
Кобальтовая проволока Stellite 706 — присадочный материал на основе кобальт-хром-вольфрамовой системы, легированный никелем и молибденом. Сплав относится к группе стеллитов с пониженным содержанием углерода, что обеспечивает сочетание высокой горячей твёрдости с улучшенной обрабатываемостью и стойкостью к термическому растрескиванию. Проволока предназначена для газотермического напыления, лазерной и плазменной наплавки, а также для аргонодуговой наплавки (TIG) при восстановлении изношенных поверхностей деталей, работающих при температурах до 800 C.
Химический состав сплава Stellite 706 регламентируется стандартами AWS A5.21 (ERCoCr-E) и DIN 8555 (MSG 20-GF-50-CGTZ). Основу матрицы составляет кобальт, упрочнённый карбидами хрома и вольфрама. Никель и молибден повышают пластичность и сопротивление ударным нагрузкам по сравнению с классическими стеллитами серии 6 и 12.
| Параметр | Значение | Параметр | Значение | Единица |
|---|---|---|---|---|
| Co | основа | Cr | 28,0–32,0 | % |
| W | 5,0–7,0 | Ni | 8,0–10,0 | % |
| Mo | 1,0–2,0 | C | 0,8–1,2 | % |
| Твёрдость наплавки | 38–44 | HRC | — | ед. |
| Диаметр проволоки | 1,2–3,2 | мм | — | мм |
| Рабочая температура | до 800 | C | — | C |
Проволока Stellite 706 применяется при лазерной наплавке с мощностью излучения 1,5–3,0 кВт и скоростью подачи 0,8–2,5 м/мин. При плазменной наплавке (PTA) сила тока составляет 120–200 А, расход плазмообразующего газа — 2,5–4,0 л/мин. Для TIG-наплавки рекомендуется предварительный подогрев детали до 300–450 C и последующее медленное охлаждение под теплоизоляционным покрытием для предотвращения образования горячих трещин. Толщина наплавленного слоя за один проход — 1,5–3,0 мм, при многослойной наплавке — до 8 мм без потери свойств.
Сплав 706 содержит никель и молибден, что снижает склонность к образованию трещин при наплавке и улучшает механическую обрабатываемость. Твёрдость ниже, чем у Stellite 6 (38–44 HRC против 40–47 HRC), но ударная вязкость выше.
Для лазерной наплавки оптимален диаметр 1,2–1,6 мм. Для плазменной наплавки (PTA) применяют проволоку 1,6–2,4 мм, для TIG — 2,4–3,2 мм.
Да, для деталей из закалённых сталей и чугунов рекомендуется подогрев до 300–450 C. Это снижает градиент температур и предотвращает отрыв наплавленного слоя.
Сплав сохраняет горячую твёрдость до 800 C. При превышении этой температуры начинается интенсивное окисление кобальтовой матрицы и потеря износостойкости.