


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


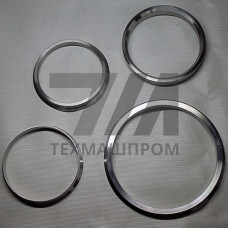
Кольца контактные штампованные по ГОСТ 19738-74 — это токоведущие элементы электрических машин и аппаратов, изготовленные методом холодной листовой штамповки из ленты или полосы. В отличие от точеных аналогов, штампованные кольца имеют постоянную толщину стенки и прямоугольное сечение, что обеспечивает стабильную площадь контакта и предсказуемое электрическое сопротивление по всей окружности. Нормируемые параметры — ширина кольца, внутренний и наружный диаметры, а также разнотолщинность в пределах партии — регламентируются чертежом по ГОСТ 2.109 и контролируются на каждом этапе производства.
Материалом для изготовления служат медные сплавы марок М1, М2, М3 по ГОСТ 859, латуни Л63, ЛС59-1 по ГОСТ 15527, а также бронзы БрКМц3-1 и БрАЖМц10-3-1,5. Выбор сплава определяется условиями эксплуатации: для сильноточных контактов в воздушной среде применяют медь, для работы в условиях повышенной влажности или агрессивных сред — латунь с защитным покрытием, для высокотемпературных узлов — бронзу. Твердость материала после штамповки составляет 80–120 HB для меди и 130–160 HB для латуни, что обеспечивает достаточную износостойкость при многократных циклах коммутации.
Штамповка колец выполняется в одну или две операции: вырубка заготовки с последующей пробивкой центрального отверстия. Для колец диаметром до 100 мм применяется совмещенный штамп, обеспечивающий соосность наружного и внутреннего контуров в пределах 0,05 мм. При диаметрах свыше 100 мм используется последовательный штамп с фиксацией по технологическим отверстиям, что позволяет удерживать допуск на ширину кольца в диапазоне 0,1 мм. Кромки после штамповки зачищаются от заусенцев методом виброабразивной обработки или галтовки, после чего кольца проходят 100% контроль геометрии калибрами-пробками и скобами.
Плоскостность штампованных колец не превышает 0,3 мм на 100 мм диаметра, что критично при монтаже в пакеты магнитопроводов или на коллекторные втулки. Отсутствие механической обработки резанием исключает образование микротрещин и наклепа на кромках, повышая ресурс работы контактной пары. Для ответственных применений допускается дополнительная калибровка кольца в размер после штамповки, обеспечивающая допуск на внутренний диаметр до H11.
Штампованные контактные кольца по ГОСТ 19738-74 используются в узлах, где требуется передача тока между вращающимися и неподвижными частями оборудования. Основные области применения:
В станкостроении кольца применяются в электромагнитных муфтах и тормозах, где требуется стабильный электрический контакт при передаче крутящего момента. В грузоподъемном оборудовании — в системах защиты от перегруза и ограничителях высоты подъема, работающих на контактных датчиках. Для взрывозащищенных исполнений электрооборудования кольца дополнительно покрываются серебром или оловом методом гальваники, снижающим переходное сопротивление до 0,005 Ом.
| Наружный диаметр, мм | Внутренний диаметр, мм | Ширина кольца, мм | Материал | Применение |
|---|---|---|---|---|
| 20 | 12 | 4 | М1 | Реле, малогабаритные контакторы |
| 40 | 28 | 6 | Л63 | Коллекторные узлы двигателей до 5 кВт |
| 80 | 60 | 10 | БрКМц3-1 | Токосъемники крановых электроприводов |
| 120 | 95 | 12 | М2 | Фазные роторы двигателей до 100 кВт |
Предельные отклонения на наружный и внутренний диаметры устанавливаются по квалитетам H12–H14, на ширину кольца — по js15. Шероховатость поверхности после штамповки не нормируется, но после зачистки не превышает Ra 6,3 мкм. Для колец, работающих при повышенных вибрационных нагрузках, допускается термическая стабилизация при 180–200 C в течение 2 часов, снимающая внутренние напряжения после деформации.
Каждая партия колец сопровождается сертификатом качества с указанием марки материала, номера плавки, результатов измерения твердости и геометрических параметров. Выборочный контроль электрического сопротивления проводится на 0,5% изделий от партии, но не менее 5 штук. Для колец с гальваническим покрытием дополнительно контролируется толщина слоя покрытия и адгезия методом отслаивания ленты. Маркировка наносится несмываемой краской на наружную поверхность или на упаковку с указанием обозначения по ГОСТ 19738-74, номера партии и даты изготовления.
Наружный и внутренний диаметры выполняются по квалитетам H12–H14, ширина кольца — по js15. Для ответственных узлов возможна калибровка до H11 на внутренний диаметр.
Штампованные кольца имеют постоянную толщину стенки и прямоугольное сечение, не имеют следов резания и наклепа на кромках. Они дешевле в производстве при серийном выпуске и обеспечивают стабильную площадь контакта.
Медь М1–М3, латуни Л63 и ЛС59-1, бронзы БрКМц3-1 и БрАЖМц10-3-1,5. Выбор определяется условиями эксплуатации и требуемой проводимостью.
Да, для взрывозащищенного и морского исполнения применяется серебрение или лужение. Толщина покрытия контролируется и указывается в сопроводительной документации.