


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


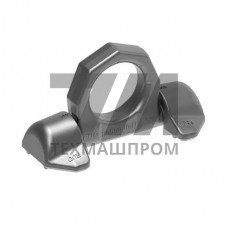
Кольцевая приварная петля RBG 10 — грузовой такелажный элемент замкнутого профиля, изготовленный методом горячей штамповки из конструкционной стали с последующей приваркой к несущей поверхности. Изделие относится к классу приварных рым-петель и предназначено для создания стационарной точки крепления на металлоконструкциях, где монтаж болтовых соединений невозможен или нецелесообразен. Номинальная грузоподъёмность RBG 10 составляет 1,0 т при коэффициенте запаса прочности 4:1, что соответствует требованиям директивы 2006/42/EC к грузозахватным приспособлениям.
Петля RBG 10 представляет собой кованое кольцо овальной формы с плоским приварным основанием. Технология горячей объёмной штамповки обеспечивает непрерывное направление волокон металла вдоль контура кольца, что исключает расслоение под нагрузкой. Приварное основание имеет увеличенную площадь контакта, рассчитанную на передачу усилия через сварной шов без концентраторов напряжений. Поверхность изделия обрабатывается методом горячего цинкования или гальванического оцинкования — покрытие обеспечивает защиту от коррозии в условиях категории C3–C4 по ISO 12944.
Маркировка RBG 10 наносится методом клеймения и содержит номинальную нагрузку, номер плавки и обозначение производителя. Это позволяет идентифицировать изделие при периодических осмотрах грузозахватных приспособлений согласно ФНП по подъёмным сооружениям.
| Параметр | Значение | Единица | Стандарт | Примечание |
|---|---|---|---|---|
| Номинальная нагрузка | 1,0 | т | EN 1677-1 | коэффициент запаса 4:1 |
| Внутренний диаметр кольца | 40 | мм | — | под крюк или шакл |
| Диаметр сечения прутка | 14 | мм | — | кованый профиль |
| Толщина основания | 8 | мм | — | фаска под сварку |
| Марка стали | 20ГЛ / S355J2 | — | ГОСТ 977 / EN 10025 | предел текучести 355 МПа |
| Температурный диапазон | –40…+200 | C | — | без снижения нагрузки |
Приварная петля RBG 10 устанавливается на несущие элементы методом ручной дуговой сварки покрытым электродом (ММА) или полуавтоматической сваркой в среде защитных газов (MAG). Катет сварного шва определяется расчётом на отрыв и сдвиг; для стали S355J2 при номинальной нагрузке 1,0 т минимальный катет составляет 6 мм при длине шва по всему периметру основания. Перед сваркой основание петли зачищается до металлического блеска, цинковое покрытие в зоне шва удаляется механическим способом.
После монтажа сварной шов подлежит неразрушающему контролю — визуально-измерительному и, при необходимости, капиллярному или ультразвуковому. Повторное цинкование зоны сварки выполняется холодным цинконаполненным составом с содержанием цинка не менее 92 %.
Коэффициент запаса составляет 4:1 относительно номинальной нагрузки 1,0 т, что соответствует требованиям EN 1677-1 для компонентов класса 8.
Да, при температуре до –40 C без снижения номинальной нагрузки. При более низких температурах требуется проверка ударной вязкости стали для конкретной партии.
Для стали S355J2 применяются электроды типа Э50А по ГОСТ 9467 или AWS E7018. Катет шва — не менее 6 мм по всему периметру основания.
Визуальный осмотр — перед каждой сменой; детальный — не реже одного раза в 12 месяцев с проверкой сварного шва и измерением износа сечения прутка.