


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


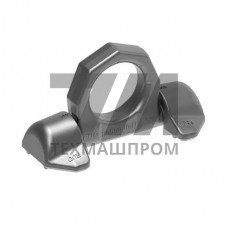
Кольцевая приварная петля RBG 16 — такелажный элемент замкнутого контура из круглого прутка, предназначенный для стационарного монтажа методом сварки к несущим металлоконструкциям. Типоразмер 16 соответствует номинальному диаметру прутка 16 мм и определяет класс грузоподъёмности изделия. Петля изготавливается из конструкционной или низколегированной стали методом горячей гибки с последующей сваркой стыка и, как правило, поставляется без покрытия либо с грунтовкой под окраску.
Геометрия RBG 16 нормируется по внутреннему диаметру кольца, диаметру прутка и длине приварных усов. Усы выполняются прямыми или с разведением под сварной шов и обеспечивают передачу нагрузки на основной металл конструкции. Критичный параметр — катет сварного шва, который рассчитывается под полное рабочее усилие петли с учётом коэффициента запаса. Для ответственных узлов применяется двусторонняя обварка по всему периметру контакта.
| Параметр | Значение | Единица | Условие | Примечание |
|---|---|---|---|---|
| Диаметр прутка | 16 | мм | номинал | допуск 0,3 мм |
| Внутренний диаметр кольца | 50 | мм | базовое исполнение | под крюк и строп |
| Рабочая нагрузка | 1,6 | т | статическая | коэффициент запаса 4:1 |
| Испытательная нагрузка | 3,2 | т | при приёмке | без остаточной деформации |
| Марка стали | Ст3сп / 09Г2С | — | по заказу | свариваемость гарантирована |
| Рабочий диапазон температур | –40…+200 | C | эксплуатация | без охрупчивания шва |
Петли RBG 16 изготавливают из стали с гарантированным пределом текучести — не менее 245 МПа для Ст3сп и 345 МПа для 09Г2С. Стыковой шов кольца выполняется с полным проплавлением и последующей зачисткой. При монтаже на несущую конструкцию катет шва принимается не менее 0,7 диаметра прутка, то есть от 11 мм, при ручной дуговой сварке электродами типа Э46 или Э50А. Для конструкций из низколегированных сталей требуется предварительный подогрев кромок при отрицательных температурах.
Установка RBG 16 производится на подготовленную поверхность с зачисткой до металлического блеска в зоне сварки. После обварки узел подвергается визуально-измерительному контролю и, при необходимости, капиллярной или ультразвуковой дефектоскопии шва. Перед вводом в эксплуатацию проводится статическое нагружение испытательной нагрузкой, превышающей рабочую вдвое. Периодические осмотры включают проверку отсутствия трещин в зоне термического влияния и остаточной деформации кольца.
Не менее 11 мм при ручной дуговой сварке, что соответствует 0,7 диаметра прутка. Для динамических нагрузок катет увеличивают до полного диаметра с двусторонней обваркой.
Да, до –40 C для стали 09Г2С. При монтаже в условиях ниже –20 C необходим предварительный подогрев кромок до 100–150 C для предотвращения холодных трещин.
Стандартно 4:1 относительно рабочей нагрузки 1,6 т. Испытательная нагрузка при приёмке составляет 3,2 т без остаточной деформации кольца.
Повторная установка возможна при отсутствии деформации и трещин. Зона старого шва зачищается, проводится дефектоскопия, после чего выполняется новый сварной шов с нормированным катетом.