


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


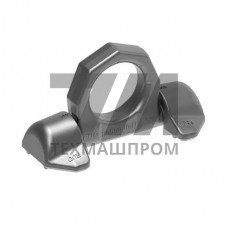
Кольцевая приварная петля RBG 50 — грузозахватный элемент, предназначенный для стационарного монтажа на несущие конструкции и технологическое оборудование с последующей эксплуатацией в качестве точки строповки. Изделие относится к классу рым-гаек закрытого типа, но отличается увеличенной высотой проушины и усиленной геометрией кольца, что обеспечивает работу под углом до 90 к оси крепления без снижения номинальной нагрузки.
Петля RBG 50 изготавливается из легированной стали с пределом прочности на разрыв не менее 800 МПа. Рабочая нагрузка (WLL) для данного типоразмера составляет 5 тонн при осевом приложении усилия. Конструкция предусматривает полный провар по периметру основания, что исключает концентрацию напряжений в зоне сварного шва и повышает ресурс соединения при циклических нагрузках.
Кольцевая петля RBG 50 имеет цельнокованую проушину с внутренним диаметром 50 мм, что позволяет использовать стандартные стропы и такелажные скобы соответствующего сечения. Посадочная поверхность основания обработана для обеспечения плотного прилегания к опорной плоскости. Отсутствие резьбовой части исключает риск самоотвинчивания и делает соединение неразъемным.
Материал — сталь марки 20MnV6 или аналог с контролируемым химическим составом, прошедшая термическую обработку до твердости 280–320 HB. Покрытие — цинк-ламельное или горячее цинкование толщиной 45–80 мкм, обеспечивающее коррозионную стойкость в условиях повышенной влажности и умеренно агрессивных сред.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Рабочая нагрузка (WLL) | 5 | т | Расчетный | При угле до 90 |
| Разрушающая нагрузка | 20 | т | Испытание | Минимальная |
| Внутренний диаметр | 50 | мм | Штангенциркуль | Проушина |
| Толщина кольца | 20 | мм | Микрометр | Номинальная |
| Диаметр основания | 80 | мм | Штангенциркуль | Посадочная плоскость |
| Высота петли | 110 | мм | Линейка | От основания |
Кольцевые приварные петли RBG 50 применяются в качестве стационарных точек крепления на грузоподъемных механизмах, строительных конструкциях, металлообрабатывающих станках и прессовом оборудовании. Типовые сценарии использования включают монтаж и демонтаж тяжелых узлов, кантовку заготовок, фиксацию оснастки при транспортировке.
Допустимый диапазон рабочих температур — от –40 C до +200 C. При эксплуатации в условиях криогенных температур или агрессивных химических сред требуется индивидуальный расчет с учетом коэффициента запаса. Сварка должна выполняться аттестованными сварщиками по технологии, исключающей перегрев зоны термического влияния.
Приварка петли RBG 50 выполняется сплошным угловым швом по периметру основания. Рекомендуемая толщина шва — не менее 0,7 толщины кольца. Перед монтажом необходимо зачистить поверхность до металлического блеска и удалить следы масла, окалины и влаги. После завершения сварки проводится визуальный и измерительный контроль, при необходимости — ультразвуковая дефектоскопия.
Каждая партия петель RBG 50 сопровождается сертификатом соответствия и протоколом испытаний на разрушающую нагрузку. Изделия маркируются методом ударной штамповки с указанием номинальной нагрузки и товарного знака производителя. Периодичность переосвидетельствования — не реже одного раза в 12 месяцев при интенсивной эксплуатации.
RBG 50 не имеет резьбовой части и приваривается непосредственно к конструкции. Это обеспечивает более высокую нагрузочную способность при боковых усилиях и исключает риск ослабления соединения при вибрации.
Конструкция рассчитана на работу под углом до 90 к оси крепления без снижения номинальной рабочей нагрузки. При превышении этого угла необходимо уменьшать массу поднимаемого груза пропорционально коэффициенту.
Нет, если сварка выполнена с соблюдением рекомендованных режимов и тепловложение не превышает допустимых значений. При нарушении технологии сварки возможно снижение механических свойств в зоне термического влияния.
Изделие изготавливается в соответствии с требованиями ГОСТ 25573-82 и директивой ЕС 2006/42/EC по безопасности машин и механизмов. Допускается применение в системах, сертифицированных по стандартам DNV и ABS.