


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


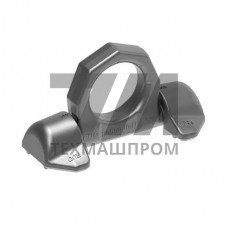
Кольцевая приварная петля VRBK-FIX 16t — грузоподъёмный анкерный элемент замкнутого контура с номинальной рабочей нагрузкой 16 тонн, предназначенный для стационарного монтажа методом сварки к несущим металлоконструкциям. Изделие относится к классу приварных такелажных петель и применяется в качестве штатного грузозахватного узла в подъёмно-транспортном оборудовании, оснастке и технологических системах.
Петля VRBK-FIX 16t представляет собой цельноштампованную или кованую деталь с кольцевым зевом и плоской опорной пятой под сварной шов. Замкнутый контур кольца исключает самопроизвольное отсоединение стропа при изменении вектора нагрузки. Опорная поверхность выполняется с фаской для формирования полноценного провара по периметру. Материал — конструкционная низкоуглеродистая сталь, обеспечивающая свариваемость с несущими элементами из сталей марок S235, S355, 09Г2С.
Ключевые параметры:
Петля VRBK-FIX 16t востребована в узлах, где требуется постоянная точка подвеса с высокой несущей способностью и минимальным износом в зоне контакта со стропом:
| Параметр | Значение | Единица | Условие | Стандарт |
|---|---|---|---|---|
| Номинальная нагрузка WLL | 16 | т | осевое нагружение | EN 1677-1 |
| Испытательная нагрузка | 40 | т | приёмочные испытания | EN 1677-1 |
| Коэффициент запаса | 4:1 | — | к пределу текучести | EN 818-4 |
| Диаметр зева кольца | 60 | мм | внутренний проход | — |
| Толщина опорной пяты | 20 | мм | под сварной шов | — |
| Катет сварного шва | 8–10 | мм | по периметру пяты | ISO 5817 |
| Рабочая температура | –40…+200 | C | без потери прочности | — |
Установка петли VRBK-FIX 16t выполняется на подготовленную поверхность несущего элемента с зачисткой до металлического блеска в зоне сварного шва. Сварку производят электродами типа Э46 или Э50А, обеспечивающими предел прочности шва не ниже прочности основного металла. После остывания шва обязателен визуально-измерительный контроль и, при необходимости, ультразвуковая дефектоскопия. Направление рабочей нагрузки должно совпадать с плоскостью кольца; боковые отклонения снижают допустимую нагрузку.
Периодические осмотры включают проверку геометрии кольца, состояния сварного шва и наличия деформаций. При остаточном удлинении или трещинах в зоне шва петля подлежит замене. Маркировка WLL 16t наносится на боковую поверхность кольца и сохраняется в течение всего срока службы.
При отклонении вектора нагрузки от плоскости кольца на угол до 45 допускается снижение рабочей нагрузки до 70 % от номинала, то есть до 11,2 т. При больших углах применение не рекомендуется без перерасчёта узла.
Да. Материал петли сваривается с низкоуглеродистыми и низколегированными конструкционными сталями. Для сталей с пределом текучести свыше 355 МПа требуется подбор сварочных материалов и контроль режима сварки.
Катет сварного шва по периметру опорной пяты — 8–10 мм в зависимости от толщины несущего элемента. Шов выполняется непрерывным по всему контуру без кратеров и подрезов.
Петля сохраняет работоспособность до –40 C. При более низких температурах необходима оценка ударной вязкости сварного соединения и материала несущей конструкции.