


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


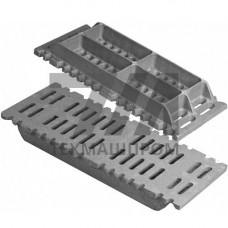
Колосники чугунные для котлов СЧ15 — литые элементы колосниковой решётки, изготовленные из серого чугуна марки СЧ15 по ГОСТ 1412-85. Данная марка относится к низкопрочным серым чугунам с пластинчатым графитом и ферритно-перлитной металлической основой. Временное сопротивление при растяжении составляет не менее 150 МПа, твёрдость по Бринеллю находится в диапазоне 163–229 НВ. Такое сочетание механических характеристик определяет область применения колосников СЧ15: они предназначены для работы в условиях знакопеременного нагрева и абразивного износа при умеренных механических нагрузках, характерных для слоевого сжигания твёрдого топлива.
Колосники из чугуна СЧ15 выпускаются в виде брусков, пластин или секций с продольными рёбрами и пазами для прохода первичного воздуха. Типовые габариты одной секции — от 100 20 30 мм до 300 40 50 мм в зависимости от модели котла. Рабочая температура на поверхности колосника при слоевом сжигании каменного угля достигает 800–950 C, при сжигании бурого угля и торфа — 700–850 C. Чугун СЧ15 сохраняет работоспособность в этих условиях благодаря образованию плотной окисной плёнки, однако при локальном перегреве выше 1000 C возможно коробление и растрескивание.
Колосниковая решётка собирается из отдельных колосников с зазором 3–8 мм для подачи воздуха под слой топлива. Ширина зазора определяется фракцией топлива: для крупного угля (40–70 мм) применяют увеличенные зазоры, для мелкого (10–25 мм) — уменьшенные. Нагрузка на решётку в котлах малой и средней мощности составляет 0,5–1,5 т/мч по топливу.
| Параметр | Значение | Единица | Условие | Стандарт |
|---|---|---|---|---|
| Марка чугуна | СЧ15 | — | литая структура | ГОСТ 1412-85 |
| Предел прочности при растяжении | 150 | МПа | при 20 C | ГОСТ 1497-84 |
| Твёрдость по Бринеллю | 163–229 | НВ | на поверхности отливки | ГОСТ 9012-59 |
| Рабочая температура | до 950 | C | слоевой процесс | — |
| Толщина стенки секции | 8–20 | мм | литейный минимум | ГОСТ 26645-85 |
| Ширина воздушного зазора | 3–8 | мм | в собранной решётке | — |
Чугун СЧ15 не предназначен для работы в условиях ударных нагрузок и резких термоциклов с перепадом более 300 C за один цикл. При сжигании топлива с высокой зольностью (более 30 %) абразивный износ кромок колосников ускоряется, что требует периодической замены секций. В котлах с механическими топками (цепные решётки, шурующие планки) применение колосников СЧ15 ограничено из-за недостаточной прочности при изгибе — в таких системах используют модифицированные чугуны с легированием хромом или никелем.
Длительная рабочая температура не должна превышать 950 C. Кратковременный нагрев до 1000 C допустим без потери геометрии, однако систематическое превышение приводит к росту окалины и короблению секций.
СЧ20 имеет предел прочности при растяжении не менее 200 МПа и твёрдость 170–241 НВ. Колосники из СЧ20 применяют в топках с повышенной нагрузкой и механизированной подачей топлива, где требуется большая стойкость к изгибающим усилиям.
Для угля фракции 25–50 мм оптимальный зазор составляет 5–7 мм. Меньший зазор приводит к зашлаковыванию решётки, больший — к провалу мелких фракций в зольник и потерям топлива.
Наплавка на серый чугун СЧ15 технологически затруднена из-за образования отбелённых зон и трещин. Ремонт наплавкой возможен только с предварительным подогревом до 300–400 C и применением никелевых электродов, что экономически нецелесообразно по сравнению с заменой секций.