


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


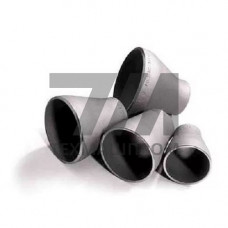
Концентрические бесшовные переходы из стали 09Г2С — это трубопроводная арматура, предназначенная для соединения участков трубопроводов с различным диаметром при сохранении общей оси прохода. Изготовление методом бесшовной штамповки или гидроформовки обеспечивает отсутствие продольного сварного шва, что повышает надежность соединения в условиях циклических и вибрационных нагрузок. Сталь 09Г2С относится к низколегированным конструкционным сталям с содержанием кремния до 1%, что определяет ее повышенную прочность и стойкость к растрескиванию при сварке.
Сталь 09Г2С — низколегированная кремнемарганцовистая сталь, применяемая для изготовления деталей трубопроводов, работающих при температурах от –70 до +425 C. Химический состав регламентируется ГОСТ 5520 и ГОСТ 19281: содержание углерода не превышает 0,12%, марганца — 1,3–1,7%, кремния — 0,5–0,8%. Легирование марганцем и кремнием обеспечивает предел текучести не менее 345 МПа и временное сопротивление разрыву в диапазоне 490–630 МПа.
Переходы из 09Г2С характеризуются высокой свариваемостью без ограничений по толщине стенки. Материал не склонен к отпускной хрупкости и сохраняет ударную вязкость при отрицательных температурах до –70 C, что позволяет применять данные изделия в условиях холодного климата и на объектах с низкими температурами эксплуатации.
Концентрическая геометрия перехода обеспечивает плавное изменение диаметра проходного сечения, что минимизирует гидравлическое сопротивление и исключает зоны застоя среды. Переходы характеризуются следующими параметрами:
Геометрические параметры переходов регламентируются ГОСТ 17378-2001, который устанавливает размеры, предельные отклонения и требования к контролю качества. Допуски на диаметры и толщину стенки соответствуют классу точности В, что обеспечивает взаимозаменяемость при монтаже.
Бесшовные переходы 09Г2С изготавливаются методом горячей объемной штамповки из трубной заготовки или методом гидроформовки с последующей механической обработкой. Процесс включает нагрев заготовки до температуры 1100–1200 C, деформацию на гидравлическом прессе и последующую нормализацию для восстановления структуры металла. После формовки изделия подвергаются контролю:
Каждая партия переходов сопровождается сертификатом качества с указанием результатов испытаний и соответствия требованиям ГОСТ 17378-2001.
Концентрические бесшовные переходы 09Г2С применяются в трубопроводных системах, транспортирующих жидкие и газообразные среды при рабочих давлениях до 16 МПа. Основные области использования:
Переходы устанавливаются на участках изменения диаметра трубопровода, перед запорной арматурой, на входах и выходах насосного оборудования, а также при подключении ответвлений меньшего диаметра к магистральным линиям. Применение концентрической геометрии целесообразно на вертикальных участках и в системах с однофазными средами, где не требуется отвод газовой фазы или осадка.
| Параметр | 09Г2С | Ст20 | 12Х18Н10Т |
|---|---|---|---|
| Предел текучести, МПа | 345 | 245 | 196 |
| Рабочая температура, C | –70…+425 | –40…+425 | –196…+600 |
| Ударная вязкость при –40 C, Дж/см | 34 | 20 | 50 |
| Свариваемость | Без ограничений | Без ограничений | Требует термообработки |
По сравнению с углеродистой сталью Ст20, переходы из 09Г2С обеспечивают более высокую несущую способность при одинаковой толщине стенки, что позволяет снизить металлоемкость трубопроводной обвязки. Относительно коррозионностойких сталей типа 12Х18Н10Т, 09Г2С уступает в стойкости к агрессивным средам, но превосходит по прочностным характеристикам и значительно ниже по стоимости.
Монтаж переходов 09Г2С выполняется электродуговой сваркой с применением электродов типа УОНИ-13/55 или проволоки Св-08Г2С. Перед сваркой необходимо производить подогрев кромок до температуры 100–150 C при толщине стенки более 20 мм. После сварки рекомендуется проведение термической обработки для снятия остаточных напряжений в зоне шва.
Переходы рассчитаны на эксплуатацию в средах, не вызывающих коррозионное растрескивание под напряжением. Для защиты наружной поверхности от атмосферной коррозии предусматривается нанесение лакокрасочных покрытий или антикоррозионной изоляции в зависимости от условий прокладки трубопровода.
Основные размеры и технические требования установлены ГОСТ 17378-2001. Химический состав стали 09Г2С регламентируется ГОСТ 5520-2017 и ГОСТ 19281-2014.
Рабочий диапазон температур составляет от –70 до +425 C. Материал сохраняет ударную вязкость при отрицательных температурах, что подтверждено испытаниями на образцах с V-образным надрезом.
У концентрического перехода ось прохода совпадает с осью трубопровода, что обеспечивает симметричное изменение диаметра. Эксцентрический переход имеет смещенную ось и применяется для дренажа или предотвращения скопления газа.
При толщине стенки до 20 мм термообработка не обязательна. Для толстостенных переходов рекомендуется отпуск при температуре 600–650 C для снятия сварочных напряжений.