


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


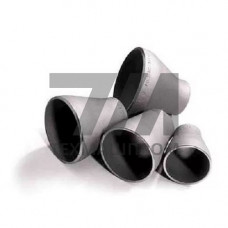
Концентрические переходы из стали 10Х17Н13М2Т — это сварные детали трубопроводов, обеспечивающие плавное соосное изменение диаметра магистрали при сохранении общей оси потока. Марка 10Х17Н13М2Т (аналог AISI 316Ti, материал 1.4571 по EN 10088) относится к аустенитным коррозионностойким сталям, легированным молибденом и титаном. Титан выполняет функцию стабилизатора: он связывает углерод в карбиды TiC и предотвращает межкристаллитную коррозию после сварки и эксплуатации в интервале 450–850 C. Молибден (2–3 %) повышает стойкость к питтинговой и щелевой коррозии в хлоридсодержащих средах.
Переходы изготавливают бесшовными (штамповка, раскатка) или сварными из обечаек. Концентрическая геометрия формирует симметричный диффузор или конфузор, что снижает гидравлические потери и исключает застойные зоны, характерные для эксцентрических исполнений. Детали поставляют под приварку по ГОСТ 17378 и ASME B16.9; типовые параметры приведены ниже.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Диаметр DN | 50–600 | Толщина стенки | 3–24 мм | под приварку |
| Предел текучести | 205 МПа | Временное сопротивление | 510 МПа | при 20 C |
| Рабочая температура | –196…+600 C | Относительное удлинение | 40 % | аустенитная структура |
| Испытательное давление | до 32 МПа | Твёрдость | 200 HB | после термообработки |
Детали сваривают ручной дуговой сваркой покрытыми электродами (Э-08Х20Н9Г2Б), аргонодуговой сваркой неплавящимся электродом (TIG) или импульсной сваркой. Из-за склонности аустенитных сталей к горячим трещинам применяют регламентированный тепловой режим и ограничивают погонную энергию. После сварки рекомендуется зачистка шва и, при работе в особо агрессивных средах, механическая обработка или пассивация поверхности. Титановая стабилизация позволяет эксплуатировать сварные соединения без обязательной термической обработки, однако для ответственных узлов при толщине свыше 12 мм проводят аустенизацию при 1050–1100 C с охлаждением на воздухе или в воде.
Наличие молибдена (2–3 %) и титана повышает стойкость к питтинговой коррозии в хлоридсодержащих средах и предотвращает межкристаллитную коррозию после сварки. 12Х18Н10Т не содержит молибдена и уступает по коррозионной стойкости в агрессивных хлоридных средах.
Диапазон составляет от –196 C до +600 C. При температурах выше 600 C возможно охрупчивание и снижение механических свойств, поэтому для таких режимов применяют жаропрочные стали.
Благодаря титановой стабилизации сварные соединения сохраняют стойкость к МКК без обязательной термообработки. Для ответственных узлов при толщине стенки свыше 12 мм проводят аустенизацию при 1050–1100 C.
Применяют визуально-измерительный контроль, радиографию или ультразвуковую дефектоскопию сварных швов, гидравлические испытания давлением до 32 МПа, а также испытания на стойкость к межкристаллитной коррозии по ГОСТ 6032.