


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


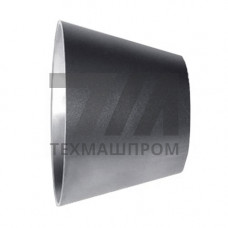
Концентрический переход DIN AISI 316L — соединительная деталь трубопровода с соосным расположением входного и выходного патрубков, изготовленная из аустенитной коррозионностойкой стали 1.4404 (AISI 316L) и соответствующая размерной системе DIN. В отличие от эксцентрического исполнения, оси обоих патрубков совпадают, что обеспечивает симметричное распределение потока и отсутствие одностороннего гидравлического смещения. Деталь применяется для перехода между трубопроводами разных диаметров в системах с горизонтальной и вертикальной прокладкой.
Сталь AISI 316L (1.4404) содержит 16–18 % Cr, 10–14 % Ni, 2–3 % Mo, углерод ограничен 0,03 %. Низкое содержание углерода исключает выделение карбидов хрома при сварке и предотвращает межкристаллитную коррозию в зоне термического влияния без последующей термообработки. Молибден повышает стойкость к питтинговой и щелевой коррозии в хлоридсодержащих средах.
Размеры переходов регламентируются DIN 2616-2 (сварные концентрические переходы), DIN 2605-1 и EN 10253-4. Толщина стенки рассчитывается по EN 13480 или ASME B31.3 в зависимости от проектного давления и температуры. Типовые исполнения — под приварку (BW), реже — резьбовые или фланцевые.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Диапазон DN | DN 15–DN 600 | Толщина стенки | 1,6–12 мм | по EN 10253-4 |
| Предел текучести | 190 МПа | Временное сопротивление | 490 МПа | при 20 C |
| Рабочая температура | –196…+550 C | Рабочее давление | до 40 бар | зависит от DN |
| Относительное удлинение | 40 % | Твёрдость | 220 HB | после сварки |
| Шероховатость | Ra 3,2 мкм | Угол конусности | до 30 | по DIN 2616-2 |
Переходы AISI 316L свариваются аргонодуговой сваркой (TIG) с присадочной проволокой ER316L или электродами E316L-16. Предварительный подогрев не требуется. Межпроходная температура ограничивается 150 C для предотвращения сенсибилизации. После сварки рекомендуется зачистка и пассивация шва для восстановления оксидной плёнки. Контроль — визуально-измерительный, радиографический или ультразвуковой по требованиям проекта.
У концентрического перехода оси патрубков совпадают, поток распределяется симметрично. Эксцентрический имеет смещённую ось и применяется для предотвращения скопления конденсата или газа в горизонтальных трубопроводах.
Да, сталь 1.4404 сохраняет ударную вязкость до –196 C, что позволяет использовать переходы в криогенных системах с СПГ и жидким азотом.
Нет. Низкое содержание углерода ( 0,03 %) исключает необходимость отжига для предотвращения межкристаллитной коррозии в зоне термического влияния.
Расчёт ведётся по EN 13480 или ASME B31.3 с учётом проектного давления, температуры, прибавки на коррозию и коэффициента прочности сварного шва.