


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


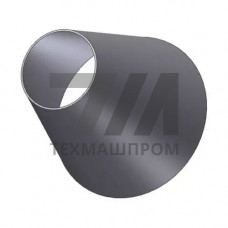
Конические обечайки из стали 12Х18Н10Т — это переходные элементы корпусов сосудов и аппаратов, работающих в агрессивных средах и при повышенных температурах. Материал 12Х18Н10Т относится к классу хромоникелевых аустенитных сталей с титановой стабилизацией, что обеспечивает стойкость к межкристаллитной коррозии после сварки и термической обработки. Такие обечайки применяются в конструкциях, где требуется плавный переход между цилиндрическими участками разного диаметра, а также для формирования днищ, бункеров, циклонов и переходных камер.
Конические обечайки 12Х18Н10Т изготавливаются методом холодной или горячей вальцовки из листового проката с последующей продольной сваркой. Для толстостенных аппаратов применяется горячее деформирование с нагревом до 1050–1100 C с последующей закалкой от 1020–1100 C в воду или воздух. Угол при вершине конуса, как правило, составляет от 15 до 60, что определяется гидравлическим режимом и требованиями прочности. Толщина стенки варьируется от 4 до 60 мм в зависимости от диаметра и рабочего давления.
Механические свойства стали 12Х18Н10Т после термической обработки: предел текучести — не менее 196 МПа, временное сопротивление разрыву — 510–610 МПа, относительное удлинение — не менее 40%. Рабочий диапазон температур — от –196 C до +600 C, что позволяет применять обечайки в криогенном оборудовании и установках с высокотемпературными средами.
Сталь 12Х18Н10Т обладает удовлетворительной свариваемостью всеми видами дуговой сварки. Для продольных швов обечаек применяется аргонодуговая сварка неплавящимся электродом с присадочной проволокой Св-08Х19Н10Т или автоматическая сварка под флюсом. Сварные соединения подвергаются 100% радиографическому контролю или ультразвуковой дефектоскопии. При толщине стенки более 10 мм обязательна послойная проверка и, при необходимости, термообработка сварного шва для снятия остаточных напряжений.
Конические обечайки 12Х18Н10Т востребованы в оборудовании, где сочетаются коррозионные нагрузки и механическое нагружение:
| Диаметр больший, мм | Диаметр меньший, мм | Толщина стенки, мм | Угол конуса, | Масса, кг |
|---|---|---|---|---|
| 400 | 200 | 6 | 30 | 18 |
| 800 | 400 | 10 | 45 | 85 |
| 1200 | 600 | 14 | 60 | 210 |
Обечайки конические из стали 12Х18Н10Т изготавливаются по ГОСТ 24444-87 и ГОСТ 34347-2017. Контроль геометрических параметров включает проверку диаметров, угла конуса, овальности и отклонений от прямолинейности. Химический состав стали регламентируется ГОСТ 5632-2014: содержание хрома — 17,0–19,0%, никеля — 9,0–11,0%, титана — 5C–0,7%.
Промышленно изготавливаются обечайки толщиной до 60 мм. При больших толщинах требуется индивидуальный расчет технологии горячей вальцовки и термообработки.
Для стали 12Х18Н10Т аустенитного класса термообработка сварных соединений требуется при толщине более 10 мм или при работе в средах, вызывающих коррозионное растрескивание. Режим — закалка от 1020–1100 C.
Для бункеров и циклонов, работающих с сыпучими средами, рекомендуется угол при вершине 40–60, что обеспечивает самопроизвольное опорожнение без сводообразования.
Да, конические обечайки 12Х18Н10Т могут изготавливаться с цилиндрической отбортовкой по большему или меньшему диаметру для последующей стыковки с фланцами или цилиндрическими царгами.