


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


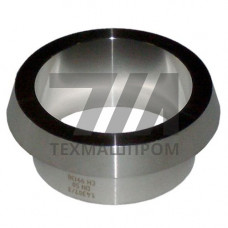
Конический патрубок из стали AISI 304 — переходной элемент трубопроводной обвязки, предназначенный для соединения участков с различными диаметрами либо для изменения скорости потока рабочей среды. Изготовление из коррозионностойкой аустенитной хромоникелевой стали обеспечивает работоспособность узла в агрессивных средах и при повышенных температурах.
Материал AISI 304 (аналог 08Х18Н10) содержит 17–19 % хрома и 8–10 % никеля, что формирует устойчивость к межкристаллитной коррозии и окислительным средам. Конические патрубки данного исполнения применяются в системах, где требуется плавный переход диаметра без образования застойных зон и турбулентных завихрений.
Геометрия конического патрубка характеризуется углом конусности, который подбирается исходя из гидравлического расчета системы. Оптимальный угол раскрытия составляет 8–15 — при меньших значениях возрастает длина перехода, при больших увеличивается гидравлическое сопротивление и вероятность отрыва потока.
Технология производства включает формовку из листовой заготовки с последующей продольной сваркой или бесшовное изготовление методом ротационной вытяжки. Сварные швы подвергаются контролю на герметичность и при необходимости зачистке до уровня основного металла.
Конические патрубки AISI 304 востребованы в технологических линиях пищевой и фармацевтической промышленности, где предъявляются требования к чистоте обработки поверхности и отсутствию контакта продукта с продуктами коррозии. Также элементы используются в системах пневмотранспорта, вентиляции и аспирации.
| Диаметр условного прохода, мм | Толщина стенки, мм | Угол конусности, | Длина, мм | Рабочее давление, МПа |
|---|---|---|---|---|
| 25 15 | 1,5–2,0 | 10–15 | 50–100 | до 2,5 |
| 50 32 | 2,0–3,0 | 8–12 | 80–150 | до 2,5 |
| 100 65 | 3,0–4,0 | 8–10 | 120–200 | до 1,6 |
Присоединительные концы патрубков могут быть выполнены под сварку встык, под приварку в раструб или оснащены фланцевыми соединениями. Для пищевых производств внутренняя поверхность полируется до шероховатости Ra 0,8 мкм, что исключает налипание продукта и облегчает санитарную обработку.
Сталь AISI 304 сохраняет механические свойства при криогенных температурах до –196 C, что позволяет применять конические патрубки в установках сжиженного газа. Верхний температурный предел эксплуатации ограничен 400 C для сред с окислительными свойствами и 800 C для нейтральных газовых сред.
Предел текучести материала составляет 205 МПа, временное сопротивление разрыву — 515 МПа, относительное удлинение — не менее 40 %. Данные показатели обеспечивают надежность переходных участков при циклических нагрузках и вибрационных воздействиях, характерных для насосного оборудования.
Стандартные исполнения предусматривают сварку встык, приварку в раструб либо фланцевое соединение. Выбор определяется условиями монтажа и требованиями к разъемности узла.
Для жидкостных трубопроводов рекомендуется угол 8–15. При транспортировке абразивных сред угол уменьшают до 5–8 для снижения износа стенок.
Для стали AISI 304 аустенитного класса термообработка после сварки не обязательна. При эксплуатации в средах с риском межкристаллитной коррозии рекомендуется применять низкоуглеродистую модификацию AISI 304L.
Внутренняя поверхность полируется до Ra 0,4–0,8 мкм. Дополнительно может выполняться электрополировка для достижения Ra 0,4 мкм.