


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)

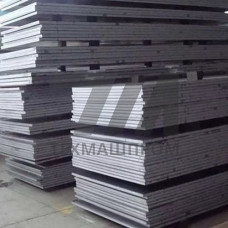
Конструкционные плиты 15Х — это листовой прокат из низколегированной хромистой стали, легированной хромом в количестве 0,70–1,00 %. Материал относится к группе конструкционных сталей повышенной прочности и предназначен для изготовления деталей, работающих под действием статических и динамических нагрузок при температурах от –40 до +450 C. Базовое содержание углерода (0,12–0,18 %) обеспечивает хорошую свариваемость и обрабатываемость резанием, а хром повышает прокаливаемость и сопротивление износу при сохранении вязкости сердцевины.
Плиты 15Х поставляются в термически обработанном состоянии — нормализация или улучшение (закалка с высоким отпуском). После закалки и отпуска предел текучести достигает 315–345 МПа, временное сопротивление — 490–590 МПа, относительное удлинение — не менее 21 %. Твёрдость поверхности после улучшения составляет 156–207 HB, что позволяет применять материал в узлах трения без дополнительной химико-термической обработки. При необходимости поверхностного упрочнения плиты 15Х подвергаются цементации с последующей закалкой — глубина насыщенного слоя достигает 1,0–1,5 мм при твёрдости 58–62 HRC.
Прокат выпускается толщиной от 4 до 160 мм, шириной до 2500 мм. Поставляется по ГОСТ 1577-93 и ГОСТ 19903-2015. Для ответственных деталей, работающих при пониженных температурах, контролируется ударная вязкость KCU при –40 C — не менее 39 Дж/см. Плиты 15Х хорошо поддаются холодной штамповке в отожжённом состоянии, допускают гибку с радиусом не менее 2,5 толщины листа.
| Толщина, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| 4–10 | 345 | 540–590 | 22 | 44 |
| 11–25 | 335 | 520–570 | 21 | 42 |
| 26–60 | 315 | 490–540 | 20 | 39 |
Конструкционные плиты 15Х востребованы в машиностроении при изготовлении валов, осей, шестерён, зубчатых колёс, червяков и других деталей трансмиссий, работающих в паре с закалёнными поверхностями. Материал применяется в гидравлических цилиндрах, плунжерных парах, распределительных механизмах двигателей внутреннего сгорания, а также в узлах сельскохозяйственной и дорожно-строительной техники.
Для сварных конструкций плиты 15Х применяются с предварительным подогревом до 150–200 C. Сварка выполняется электродами типа Э50А или проволокой Св-08Г2С с последующим высоким отпуском для снятия внутренних напряжений. После сварки рекомендуется проводить нормализацию при 860–880 C для восстановления структуры околошовной зоны.
Обрабатываемость резанием плит 15Х в состоянии поставки — хорошая: скорость точения твёрдосплавным инструментом достигает 120–150 м/мин, сверление — 25–35 м/мин. Материал склонен к образованию сливной стружки, что обеспечивает чистую поверхность обработки. Для повышения стойкости инструмента рекомендуется применение СОЖ на масляной основе.
Сталь 15Х содержит меньше углерода (0,12–0,18 % против 0,17–0,23 % у 20Х), что обеспечивает более высокую пластичность и свариваемость. Плиты 15Х предпочтительны для деталей, подвергаемых цементации с последующей закалкой, тогда как 20Х чаще применяется для улучшаемых деталей без поверхностного упрочнения.
Да, при условии поставки в нормализованном или улучшенном состоянии с контролем ударной вязкости при –40 C. Для эксплуатации ниже –60 C рекомендуется применять стали с никелевым легированием.
Для улучшения механических свойств применяется закалка от 860–880 C в масле с последующим отпуском при 540–620 C. Для поверхностного упрочнения — цементация при 900–930 C с закалкой и низким отпуском.
Для толщин свыше 20 мм рекомендуется предварительный подогрев до 150–200 C. После сварки желателен высокий отпуск при 600–650 C для снятия остаточных напряжений.