


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


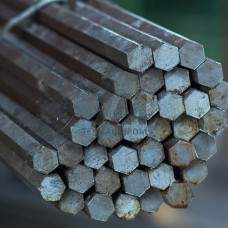
Конструкционный шестигранник ВКС7-Ш — стальной горячекатаный шестигранный профиль повышенной точности, выпускаемый по отраслевым техническим условиям для изготовления деталей машин, крепёжных элементов и элементов металлоконструкций. Маркировка «Ш» указывает на шестигранное сечение, а индекс «7» — на группу точности и регламентированный химический состав стали, обеспечивающий стабильные механические свойства при серийной обработке на металлорежущем оборудовании.
Профиль поставляется в виде прутков длиной 2–6 м с размером под ключ от 8 до 100 мм. В отличие от шестигранника общего назначения, ВКС7-Ш нормирует кривизну прутка, косина реза и предельные отклонения по «под ключу», что критично при подаче в токарные автоматы продольного точения и прутковые автоматы с ЧПУ.
Материал профиля — конструкционная углеродистая или низколегированная сталь с регламентированным содержанием углерода и ограничением вредных примесей (серы и фосфора). Термообработка — нормализация или улучшение в зависимости от партии. Механические свойства подтверждаются сертификатом качества и результатами испытаний на растяжение.
| Размер под ключ, мм | Марка стали | Предел текучести, МПа | Твёрдость HB | Кривизна на 1 м, мм |
|---|---|---|---|---|
| 10 | Сталь 20 | 245 | 120–150 | 1,0 |
| 17 | Сталь 35 | 315 | 150–180 | 1,2 |
| 24 | 40Х | 785 | 200–230 | 1,5 |
| 36 | 45 | 355 | 170–200 | 2,0 |
| 50 | 30ХГСА | 835 | 220–250 | 2,5 |
Шестигранник ВКС7-Ш ориентирован на участки, где требуется высокая производительность механической обработки и предсказуемая стойкость режущего инструмента. Профиль применяется в следующих производствах:
Стальной шестигранник ВКС7-Ш обрабатывается точением, фрезерованием, сверлением и резьбонарезанием. Ограничение по сере (не более 0,035 %) снижает риск образования трещин при горячей деформации и улучшает качество поверхности при обработке. Для деталей, работающих при отрицательных температурах до –40 C, применяют стали с гарантированной ударной вязкостью KCU не ниже 39 Дж/см.
При эксплуатации в узлах трения профиль подвергают закалке ТВЧ или цементации с последующим отпуском, что повышает поверхностную твёрдость до 55–60 HRC при сохранении вязкой сердцевины. Свариваемость ограничена для марок с содержанием углерода выше 0,35 % — требуется предварительный и сопутствующий подогрев до 150–200 C.
ВКС7-Ш нормирует кривизну прутка, косина реза и поле допуска по размеру «под ключ», а также регламентирует химический состав и механические свойства стали. Это обеспечивает стабильную подачу в прутковые автоматы и предсказуемую стойкость инструмента.
Используют конструкционные углеродистые стали 20, 35, 45 и низколегированные 40Х, 30ХГСА. Выбор марки определяется требуемым пределом текучести, твёрдостью и условиями эксплуатации готовой детали.
Для углеродистых марок рабочий диапазон составляет от –40 C до +200 C. Для низколегированных сталей с гарантированной ударной вязкостью допускается эксплуатация до –60 C в зависимости от партии и термообработки.
Свариваемость зависит от марки стали. Для сталей с содержанием углерода до 0,25 % сварка выполняется без подогрева. Для марок 40Х и 45 требуется предварительный подогрев до 150–200 C и последующая термообработка для снятия напряжений.