


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


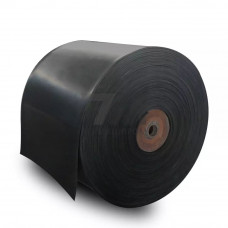
Конвейерные ленты общего назначения, выпускаемые по ТУ 2561-002-43283095-98, представляют собой резинотканевые изделия с каркасом из синтетических нитей (полиэстер/полиамид) и резиновыми обкладками, предназначенные для транспортирования сыпучих, кусковых и штучных грузов на ленточных конвейерах с углом наклона до 18. Технические условия регламентируют изготовление лент типов 1–4 с шириной от 300 до 2000 мм, рабочий диапазон температур эксплуатации — от –45 C до +60 C. Ленты данного исполнения применяются в горнодобывающей, металлургической, строительной и химической отраслях промышленности.
Тяговый каркас ленты формируется из двух–шести прокладок ткани ТК-200 или ТК-300 на основе полиэфирных нитей по основе и полиамидных по утку. Такое сочетание обеспечивает низкое относительное удлинение по основе (не более 3 % при разрывной нагрузке) и высокую стойкость к ударным нагрузкам. Резиновые обкладки выполнены из резин на основе натурального и бутадиен-стирольного каучуков с классом износостойкости не ниже 100 мм по методу Шопер-Шаллен. Рабочая обкладка имеет толщину 2–10 мм, нерабочая — 1–3 мм.
Прочностные характеристики ленты определяются числом прокладок и типом применяемой ткани. Разрывная прочность по основе для лент типа 2 составляет не менее 200 Н/мм на прокладку, что позволяет эксплуатировать их на конвейерах с мощностью привода до 250 кВт. Стыковка лент выполняется методом горячей вулканизации или механическими соединителями.
| Параметр | Тип 1 | Тип 2 | Тип 3 | Тип 4 |
|---|---|---|---|---|
| Число прокладок | 2–3 | 3–5 | 4–6 | 5–8 |
| Прочность по основе, Н/мм | 100 | 200 | 300 | 400 |
| Ширина, мм | 300–1200 | 400–1600 | 500–1800 | 650–2000 |
| Толщина обкладки рабочей, мм | 2–4 | 3–6 | 4–8 | 6–10 |
| Масса 1 м, кг | 4,5–6,0 | 6,5–9,0 | 9,5–13,0 | 13,5–18,0 |
Ленты по ТУ 2561-002-43283095-98 рассчитаны на работу в умеренном и холодном климатических поясах при температуре окружающего воздуха от –45 C до +60 C. При эксплуатации в условиях повышенной влажности или при транспортировании влажных грузов рекомендуется применять ленты с обкладками повышенной маслостойкости и влагостойкости. Скорость движения ленты на конвейере не должна превышать 6,3 м/с для лент с числом прокладок до четырёх и 5,0 м/с — для лент с числом прокладок свыше четырёх.
Не допускается эксплуатация лент при наличии острых кромок на транспортируемом материале, превышающих по размеру 1/3 ширины ленты, без установки ударозащитных роликоопор. Ресурс ленты при соблюдении регламента технического обслуживания конвейера составляет не менее 25 000 часов до первого капитального ремонта.
Максимальная ширина ленты по данным техническим условиям составляет 2000 мм для лент типа 4 с числом прокладок от пяти до восьми.
Диапазон рабочих температур — от –45 C до +60 C. Для эксплуатации при более низких температурах требуется применение лент в морозостойком исполнении.
Каркас формируется из ткани ТК-200 или ТК-300 на основе полиэфирных нитей по основе и полиамидных по утку, что обеспечивает низкое удлинение и высокую ударную стойкость.
Стыковка выполняется методом горячей вулканизации с использованием стыковочных материалов, соответствующих типу резиновых обкладок, либо механическими соединителями при временных схемах монтажа.