


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


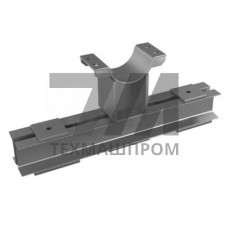
Корпус на опорной балке для пружин из стали 12Х18Н10Т — сварной несущий узел, объединяющий опорную балку и стакан (обойму) под пружинный блок. Материал 12Х18Н10Т — аустенитная коррозионностойкая сталь по ГОСТ 5632-2014, стойкая к межкристаллитной коррозии после стабилизирующего отжига при 850–870 C. Корпус применяется в узлах подвески, виброопорах и компенсаторах, где требуется сочетание несущей способности и коррозионной стойкости.
Опорная балка выполняется из горячекатаного или холоднокатаного проката толщиной 4–20 мм, стакан — из трубы или обечайки, свальцованной из листа. Соединение элементов — ручная дуговая сварка покрытыми электродами типа ЭА-1А или аргонодуговая сварка (TIG) с присадочной проволокой Св-04Х19Н9. После сварки узел проходит зачистку, травление и пассивацию для восстановления оксидной плёнки CrO.
Посадочные поверхности под пружины обрабатываются до шероховатости Ra 6,3 мкм. Отверстия под крепёж сверлятся по кондуктору с допуском H12. Термическая обработка — аустенизация при 1050–1100 C с охлаждением в воде или на воздухе.
| Параметр | Значение | Условие | Норматив | Ед. изм. |
|---|---|---|---|---|
| Предел текучести , | 196 | 20 C | ГОСТ 5949-2018 | МПа |
| Временное сопротивление в | 510 | 20 C | ГОСТ 5949-2018 | МПа |
| Относительное удлинение | 40 | 20 C | ГОСТ 5949-2018 | % |
| Рабочая температура | –196…+600 | длительно | ГОСТ 5632-2014 | C |
Сталь 12Х18Н10Т склонна к сенсибилизации при нагреве 450–850 C — в этой зоне возможно выделение карбидов хрома по границам зёрен и снижение стойкости к МКК. Для узлов, работающих в хлоридсодержащих средах, лимитируется содержание хлоридов: при концентрации выше 200 мг/л возможна питтинговая коррозия. Контакт с углеродистой сталью без изоляции недопустим из-за гальванической пары.
Длительная эксплуатация допускается до +600 C. При 450–850 C развивается сенсибилизация, поэтому в этом диапазоне узел применяют только после стабилизирующего отжига.
Аргонодуговая сварка (TIG) с присадочной проволокой Св-04Х19Н9 обеспечивает стойкость шва к МКК. Ручная дуговая сварка электродами ЭА-1А допустима для неответственных узлов.
Да, для восстановления коррозионной стойкости проводится аустенизация при 1050–1100 C с последующим быстрым охлаждением, либо стабилизирующий отжиг при 850–870 C.
Прямой контакт недопустим — образуется гальваническая пара, ускоряющая коррозию углеродистой стали. Требуется диэлектрическая прокладка или разделительное покрытие.