


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


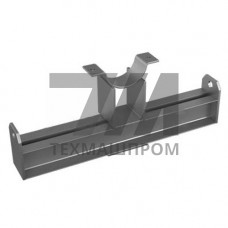
Корпус на опорной балке с проушинами 09Г2С — сварная металлоконструкция, объединяющая несущий корпус, опорную балку и узлы крепления в виде проушин, изготовленная из низколегированной конструкционной стали марки 09Г2С. Такое исполнение применяется там, где требуется передать сосредоточенную нагрузку от корпуса на фундамент, раму или несущие элементы здания и одновременно обеспечить шарнирное или болтовое присоединение через проушины. Сталь 09Г2С по ГОСТ 19281 относится к классу низколегированных сталей, содержащих марганец и кремний, и сохраняет работоспособность в диапазоне температур от –70 C до +425 C.
Корпус воспринимает основное рабочее усилие и распределяет его на опорную балку. Балка выполняется из проката — двутавра, швеллера или гнутого профиля — и передаёт нагрузку на основание. Проушины представляют собой пластины с отверстиями под палец, ось или болтовое соединение; их толщина и диаметр отверстия рассчитываются под конкретное монтажное усилие. Соединения выполняются сварными (полуавтомат в среде CO, ручная дуговая сварка электродами типа Э50А) либо комбинированными — сварка плюс болтовые крепления.
Сталь 09Г2С обеспечивает предел текучести не менее 325–345 МПа в зависимости от толщины проката, что позволяет применять конструкцию в нагруженных узлах без увеличения металлоёмкости. Для повышения коррозионной стойкости применяют грунтование и окраску, а в агрессивных средах — горячее цинкование или газотермическое напыление.
| Параметр | Значение | Единица | Условие | Стандарт |
|---|---|---|---|---|
| Марка стали | 09Г2С | — | низколегированная | ГОСТ 19281 |
| Предел текучести | 325–345 | МПа | толщина до 20 мм | ГОСТ 19281 |
| Предел прочности | 470–490 | МПа | при +20 C | ГОСТ 19281 |
| Рабочая температура | –70…+425 | C | эксплуатация | ГОСТ 19281 |
| Ударная вязкость | 34 | Дж/см | при –40 C | ГОСТ 9454 |
Заготовки раскраивают газоплазменной или лазерной резкой, кромки под сварку обрабатывают механически. Сварные швы контролируют визуально-измерительным методом, ультразвуковой дефектоскопией или капиллярной дефектоскопией в зависимости от ответственности узла. Отверстия проушин обрабатывают на расточных или сверлильных станках с соблюдением допуска H11–H12. После сварки узел проходит правку и, при необходимости, термическую обработку для снятия остаточных напряжений.
Марка 09Г2С сочетает повышенный предел текучести 325–345 МПа с хладостойкостью до –70 C и хорошей свариваемостью без предварительного подогрева при толщинах до 30 мм, что критично для сварных опорных узлов.
Диаметр отверстия рассчитывают из условия смятия и среза под палец; для стали 09Г2С допускаемое напряжение смятия принимают по СП 16.13330 с учётом коэффициента условий работы узла.
При толщине свариваемых элементов свыше 36 мм и повышенной жёсткости узла рекомендуется отпуск для снижения остаточных напряжений; для тонкостенных конструкций достаточно естественного остывания под слоем асбеста.
Применяют дробеструйную очистку до степени Sa 2, грунт-эмали по ГОСТ 9.402 либо горячее цинкование с толщиной покрытия 60–120 мкм для атмосферных условий У1 и УХЛ1.