


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


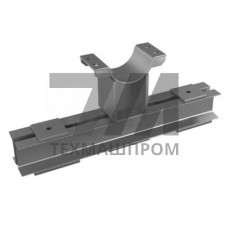
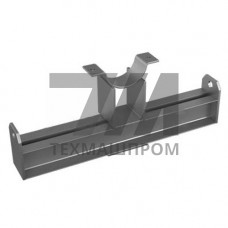
Корпус на опорной балке 12Х18Н10Т — несущий сварной узел, предназначенный для размещения технологического оборудования, работающего в условиях коррозионного воздействия и повышенных температур. Материал — аустенитная хромоникелевая сталь 12Х18Н10Т (аналог AISI 321) с добавлением титана, обеспечивающим устойчивость против межкристаллитной коррозии после сварки и нагрева в интервале 450–800 C.
Конструкция сочетает горизонтальную опорную балку и приварной корпус, образующие единую раму. Типовое исполнение — коробчатое сечение балки с усиливающими рёбрами жёсткости, что обеспечивает восприятие изгибающих моментов и вибрационных нагрузок от установленного оборудования. Сварные швы выполняются по ГОСТ 5264-80, контроль качества — визуальный и измерительный, при необходимости — радиографический или ультразвуковой.
Сталь 12Х18Н10Т относится к коррозионностойким сталям аустенитного класса. Химический состав регламентируется ГОСТ 5632-72: хром 17–19 %, никель 9–11 %, титан 5C–0,8 %. Механические свойства после аустенизации при 1020–1100 C с охлаждением в воде:
Рабочий диапазон температур для корпуса на опорной балке из 12Х18Н10Т — от –196 C (криогенные среды) до 600 C при умеренных нагрузках. При температурах выше 600 C наблюдается снижение прочностных характеристик, поэтому для горячих сред с температурой свыше 350 C рекомендуется расчёт на ползучесть.
Опорная балка выполняется из проката того же класса стали — швеллер, двутавр или гнутый профиль. Соединение с корпусом — двусторонние сварные швы с полным проваром. Для повышения жёсткости применяются диафрагмы и косынки, располагаемые в зонах максимальных напряжений. Крепёжные отверстия под анкерные болты — овальной формы для компенсации температурных расширений.
Внутренняя поверхность корпуса может подвергаться электрополировке до Ra 0,8 мкм для снижения адгезии отложений и облегчения санитарной обработки. Наружные поверхности — дробеструйная обработка и пассивация в азотной кислоте для восстановления оксидной плёнки.
Корпуса на опорной балке из 12Х18Н10Т востребованы в отраслях, где требуется сочетание несущей способности и коррозионной стойкости:
| Длина балки, мм | Ширина корпуса, мм | Высота корпуса, мм | Толщина стенки, мм | Масса, кг |
|---|---|---|---|---|
| 1200 | 600 | 800 | 4 | 185 |
| 2000 | 800 | 1000 | 6 | 420 |
| 3000 | 1000 | 1200 | 8 | 780 |
Габаритные размеры и толщина металла подбираются расчётом на прочность и устойчивость с учётом внутреннего давления, массы устанавливаемого оборудования и ветровых нагрузок для открытых площадок. Допускается изготовление по чертежам заказчика с индивидуальными параметрами.
Выбор коррозионностойкой стали для корпуса на опорной балке оправдан в следующих случаях:
При заказе корпуса на опорной балке 12Х18Н10Т необходимо указывать рабочее давление, температуру среды, тип устанавливаемого оборудования и способ монтажа. Для агрессивных сред с хлоридами рекомендуется дополнительная оценка риска питтинговой коррозии и при необходимости — применение сталей с молибденом (08Х17Н13М2Т).
Длительная эксплуатация допускается до 600 C. При температурах 350–600 C необходимо учитывать снижение прочности и выполнять расчёт на ползучесть. Для сред с температурой выше 600 C рекомендуется применять жаропрочные стали.
Для стали 12Х18Н10Т при толщине до 20 мм послесварочная термообработка не обязательна. Стабилизирующий отжиг при 870–920 C рекомендуется для конструкций, работающих в средах, вызывающих межкристаллитную коррозию, особенно при толщинах свыше 20 мм.
Применяется визуальный и измерительный контроль по ГОСТ 3242-79, при ответственном исполнении — ультразвуковая дефектоскопия или радиографический контроль. Для ёмкостного оборудования дополнительно проводятся гидравлические испытания.
Да, корпус на опорной балке изготавливается по чертежам заказчика. Конструкторский расчёт выполняется на основании рабочих параметров: внутреннего давления, температуры, массы устанавливаемого оборудования и условий монтажа.