


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


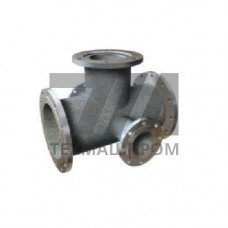
Крестовины трубопроводов 12Х18Н10Т — соединительные детали трубопровода с четырьмя патрубками, изготовленные из аустенитной коррозионностойкой стали аустенитного класса. Марка 12Х18Н10Т (аналог AISI 321, DIN 1.4541) содержит 17–19 % хрома, 9–11 % никеля и стабилизирующую добавку титана 0,4–1,0 %, что предотвращает межкристаллитную коррозию после сварки и в зоне термического влияния. Детали применяются в системах с рабочим давлением до 16 МПа и температурой среды от –196 C до +600 C.
Крестовины выпускают равнопроходными (все четыре патрубка одного диаметра) и переходными (с двумя разными диаметрами по осям). Присоединение выполняют под сварку, под фланцы или под резьбу. Наибольшее распространение получили бесшовные штампосварные и кованые крестовины под приварку по ГОСТ 17376 (аналог ASME B16.9). Типовые размеры: DN 15–600, толщина стенки 2–32 мм, радиус гиба патрубков не нормируется, но обеспечивается соосность осей с допуском 1,5 мм на 1000 мм длины.
| Параметр | Значение | Условия | Единица | Стандарт |
|---|---|---|---|---|
| Предел текучести | 196 | 20 C | МПа | ГОСТ 5949 |
| Временное сопротивление | 510 | 20 C | МПа | ГОСТ 5949 |
| Относительное удлинение | 40 | 20 C | % | ГОСТ 5949 |
| Рабочая температура | –196…+600 | длительно | C | ГОСТ 5632 |
| Плотность | 7,9 | 20 C | г/см | — |
Заготовки получают горячей штамповкой или ковкой с последующей механической обработкой патрубков. Сварные крестовины собирают из четырёх патрубков и центрального тела с продольными и кольцевыми швами, выполняемыми аргонодуговой сваркой неплавящимся электродом. После сварки проводят термическую обработку при 850–900 C для снятия напряжений и восстановления аустенитной структуры. Контроль включает ультразвуковую дефектоскопию швов, гидравлические испытания давлением 1,5 от номинального и измерение твёрдости по Бринеллю (не более 200 HB).
Сталь 12Х18Н10Т склонна к сенсибилизации при длительной работе в диапазоне 450–850 C, что снижает стойкость к межкристаллитной коррозии. В средах с хлоридами возможна питтинговая коррозия при концентрации Cl выше 100 мг/л и температуре свыше 60 C. Для таких условий применяют крестовины из 10Х17Н13М2Т или 08Х18Н10Т с пониженным содержанием углерода. При монтаже не допускается контакт с углеродистой сталью без изолирующих прокладок во избежание гальванической коррозии.
Для бесшовных крестовин DN 15–300 при температуре до 200 C номинальное давление составляет 16 МПа. С ростом температуры до 600 C допускаемое давление снижается до 6,4 МПа согласно ГОСТ 356.
Марка 12Х18Н10Т содержит 0,12 % углерода и титан, а 08Х18Н10Т — не более 0,08 % углерода без титана. Первая предпочтительна для сварных конструкций, работающих при 450–600 C, вторая — для криогенных систем.
Нет, при концентрации хлоридов выше 100 мг/л и температуре более 60 C возникает питтинговая коррозия. Для морской воды применяют дуплексные стали или сплавы на основе никеля.
Габариты и допуски определяет ГОСТ 17376, гармонизированный с ASME B16.9. Для атомной энергетики дополнительно применяют ПНАЭ Г-7-008.