


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


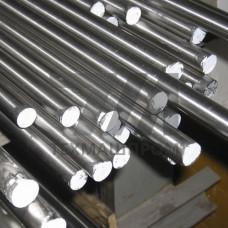
Круг из сплава 40ХНЮ-ВИ — горячекатаный или кованый сортовой прокат из дисперсионно-твердеющей жаропрочной стали аустенитно-мартенситного класса, выплавляемой в вакуумно-индукционной печи (ВИ). Марка 40ХНЮ-ВИ относится к системе Fe–Cr–Ni–Al–Ti с упрочнением интерметаллидной фазой Ni(Al, Ti) и применяется для изготовления деталей, работающих при температурах до 650–700 C под нагрузкой в окислительных средах. Круг поставляется в термообработанном состоянии (закалка + старение) с нормированным пределом длительной прочности и ползучести.
Сплав 40ХНЮ-ВИ содержит углерод в пределах 0,38–0,45 %, хром 13,0–15,0 %, никель 2,8–3,5 %, алюминий 0,9–1,3 %, титан 0,5–0,9 %. Вакуумно-индукционная выплавка обеспечивает низкое содержание газов (O 0,003 %, N 0,008 %) и серы ( 0,010 %), что снижает анизотропию механических свойств по сечению круга. После закалки от 1000–1050 C в масле и старения при 700–750 C формируется структура отпущенного мартенсита с равномерно распределёнными частицами упрочняющей фазы размером 10–30 нм.
| Температура испытания, C | в, МПа | 0,2, МПа | , % | 100 (длительная прочность), МПа |
|---|---|---|---|---|
| 20 | 1180–1320 | 950–1100 | 12–16 | — |
| 500 | 980–1080 | 780–880 | 14–18 | 520–580 |
| 600 | 780–880 | 620–700 | 16–22 | 320–380 |
| 650 | 620–700 | 500–560 | 18–24 | 180–230 |
| 700 | 480–540 | 380–430 | 20–28 | 90–130 |
Круг из 40ХНЮ-ВИ обладает удовлетворительной обрабатываемостью резанием в термообработанном состоянии (группа IV по обрабатываемости) и склонностью к упрочнению при пластическом деформировании. Свариваемость ограниченная — требуется подогрев до 300–350 C и последующая термообработка сварного соединения. Сплав сохраняет стойкость к окислению в воздушной среде до 750 C за счёт формирования плотной оксидной плёнки на основе CrO и AlO. Предел выносливости при 600 C составляет 280–320 МПа на базе 10 циклов.
Круг из 40ХНЮ-ВИ поставляется по техническим условиям, регламентирующим химический состав, макро- и микроструктуру, механические свойства при комнатной и рабочей температурах, а также длительную прочность. Контроль включает ультразвуковую дефектоскопию по ГОСТ 21120, испытания на растяжение по ГОСТ 1497 и длительную прочность по ГОСТ 10145. Допускается поставка с сертификатом качества, включающим результаты испытаний на ползучесть при 600 C и 650 C.
Индекс «ВИ» обозначает вакуумно-индукционную выплавку, обеспечивающую пониженное содержание газов, серы и неметаллических включений. Это повышает пластичность, ударную вязкость и стабильность длительной прочности по сравнению с открытой выплавкой.
Длительная эксплуатация возможна до 650 C, кратковременная — до 700–750 C. При 700 C предел длительной прочности за 100 ч составляет 90–130 МПа.
Закалка от 1000–1050 C в масле с последующим старением при 700–750 C в течение 4–8 ч. Режим обеспечивает твёрдость 32–38 HRC и максимальную жаропрочность.
Свариваемость ограниченная. Требуется предварительный подогрев до 300–350 C, применение аустенитных электродов и послесварочная термообработка для снятия напряжений.