


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


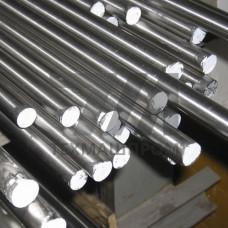
Круг из сплава ХН85МЮ-ВИ — это горячедеформированный пруток из жаропрочного никелевого сплава, выплавленного методом вакуумно-индукционной плавки с последующим вакуумно-дуговым переплавом (ВИ). Материал предназначен для изготовления высоконагруженных деталей горячего тракта газотурбинных двигателей и энергетических установок, работающих при температурах до 1000 C.
Сплав ХН85МЮ-ВИ относится к классу дисперсионно-твердеющих никелевых материалов на основе системы Ni–Cr–Mo–Al. Легирующий комплекс обеспечивает сочетание высокой кратковременной и длительной прочности, сопротивления ползучести и окалиностойкости в окислительных средах. Вакуумный переплав гарантирует низкое содержание газовых примесей, серы и неметаллических включений, что критично для ресурса лопаток турбин и крепежа.
Основные легирующие элементы сплава ХН85МЮ-ВИ:
После закалки с 1050–1080 C и двухступенчатого старения при 750–800 C формируется структура с равномерным выделением -частиц размером 0,1–0,5 мкм. Это обеспечивает стабильность механических свойств при длительной эксплуатации в интервале 650–950 C.
Прутки поставляются в термически обработанном состоянии (закалка + старение) или в горячекатаном виде с последующей механической обработкой. Типичные характеристики при комнатной температуре:
Длительная прочность при 800 C и напряжении 250 МПа составляет не менее 100 часов, что подтверждает пригодность материала для дисков и лопаток компрессора высокого давления.
| Диаметр, мм | Состояние поставки | ,, МПа | в, МПа | , % |
|---|---|---|---|---|
| 20–40 | закалка + старение | 780–850 | 1150–1250 | 14–18 |
| 45–90 | закалка + старение | 750–820 | 1100–1200 | 12–16 |
| 100–200 | горячекатаный | 720–790 | 1080–1150 | 12–15 |
Круг ХН85МЮ-ВИ характеризуется низкой теплопроводностью и склонностью к наклёпу, что требует корректировки режимов резания. При токарной обработке рекомендуется применять твердосплавные пластины с износостойким покрытием (класс S05–S20), скорость резания — 20–40 м/мин, подача — 0,1–0,3 мм/об. Шлифование выполняется кругами на керамической связке с обильным охлаждением для исключения прижогов.
Сварка сплава ограничена: соединения выполняются аргонодуговой сваркой с присадочным материалом того же состава с последующим полным циклом термической обработки. Для крепёжных элементов допускается применение точечной сварки в среде аргона.
Прутки из ХН85МЮ-ВИ востребованы в авиадвигателестроении, энергетическом машиностроении и химической отрасли. Основные позиции:
Материал сохраняет работоспособность в условиях циклического термонагружения и вибрационных нагрузок, что делает его пригодным для стационарных газовых турбин и судовых энергоустановок.
Индекс ВИ означает вакуумно-индукционную выплавку с последующим вакуумно-дуговым переплавом. Это снижает содержание газов (кислорода, азота) до 0,005 % и обеспечивает более чистую структуру по неметаллическим включениям, что повышает длительную пластичность и сопротивление термической усталости.
Стандартный сортамент включает прутки диаметром от 20 до 200 мм. Для диаметров свыше 100 мм возможно изготовление по индивидуальным техническим условиям с контролем макроструктуры и ультразвуковым контролем сплошности.
После черновой обработки рекомендуется проводить стабилизирующий отжиг при 850–900 C в течение 2–4 часов для снятия остаточных напряжений. Окончательная термическая обработка — закалка с 1050–1080 C и старение при 750–800 C — выполняется до чистовой обработки.
Рабочий диапазон составляет 650–950 C. При 1000 C материал пригоден для кратковременной работы (до 50 часов) в окислительной среде. Выше 1000 C наблюдается интенсивное окалинообразование и снижение жаропрочности.